Линия розлива моторного масла: комплексная система розлива смазочных материалов в тару объемом 4 л и 5 л
Высокоскоростная линия по розливу моторного масла — это не просто розливная машина, соединенная с несколькими конвейерами.
При промышленных темпах производства операции по обработке пустых канистр, контролю наполнения, подаче крышек, нанесению кодов, этикетированию, контролю качества, упаковке в картонные коробки и погрузке на поддоны должны функционировать как единая скоординированная система. Если какой-либо из процессов становится нестабильным или не может обеспечить требуемую скорость, это может привести к снижению производительности всей производственной линии.
В данной статье рассказывается о том, как компания «Shanghai GLZON Equipment Co., Ltd.» настраивает линию по розливу моторного масла в канистры объемом 4 и 5 литров — от подготовки пустой тары до розлива по весу нетто, контроля качества, упаковки в картонные коробки и окончательной погрузки на поддоны.
На приведенной в качестве примера производственной линии используется 12-головочная машина для розлива по весу с этапами быстрого и медленного розлива, системой отвода паров и производительностью до 2 500 бутылок в час.
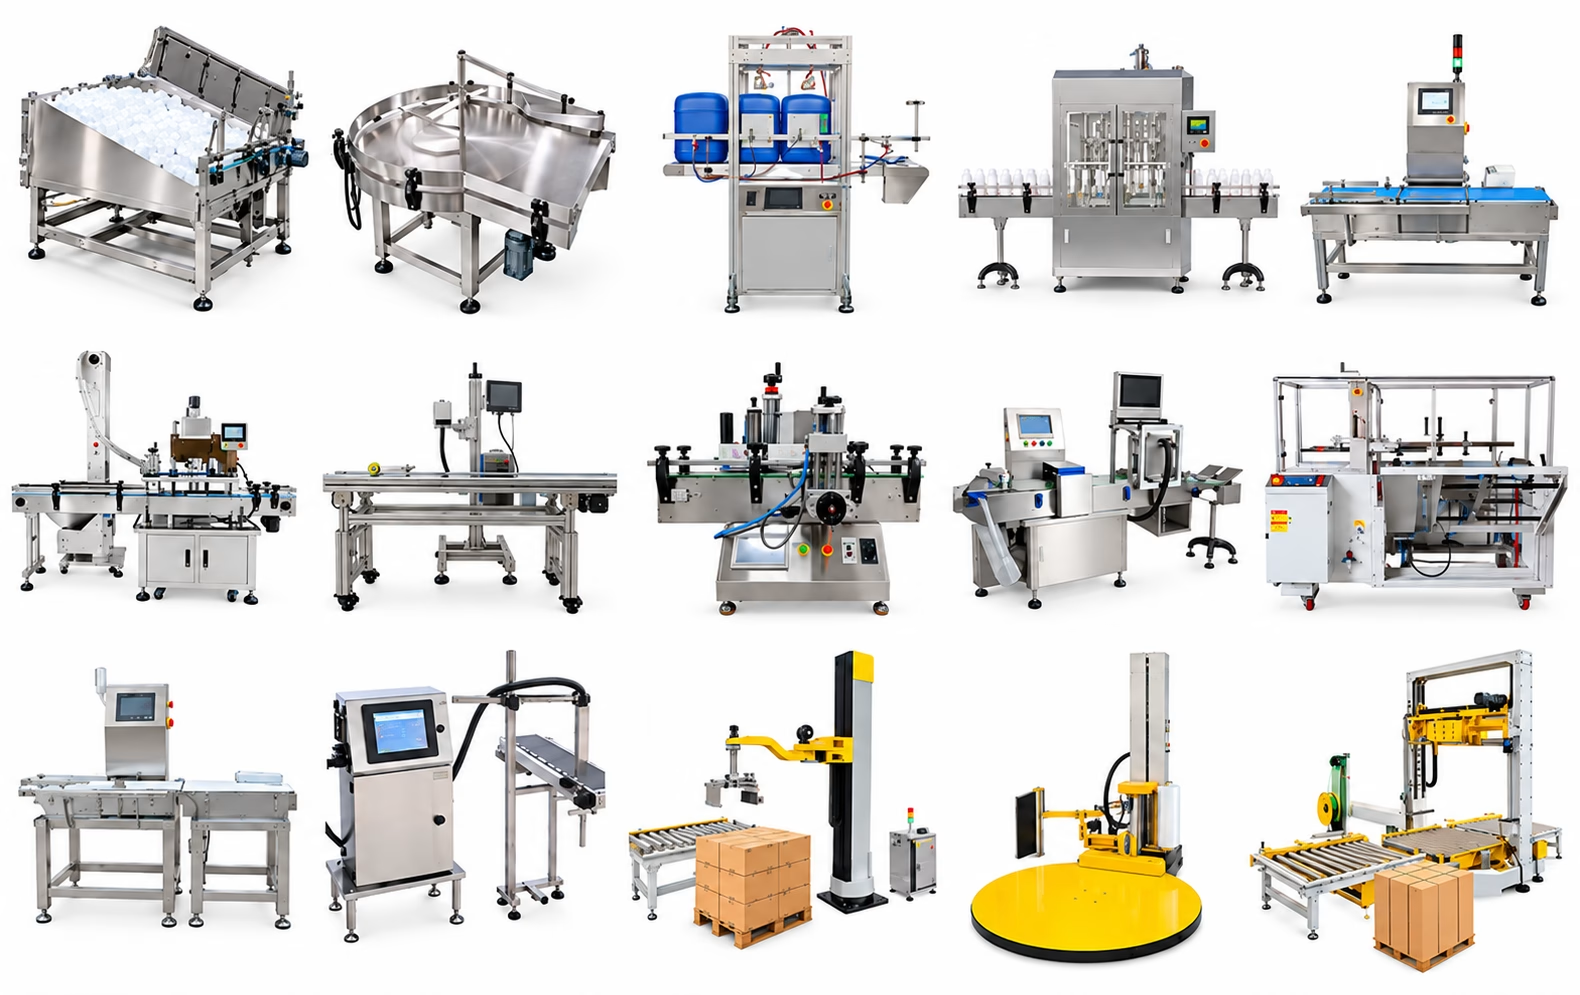
Пример конфигурации линии розлива моторного масла для двигателей объемом 4 л и 5 л
| Параметр | Предлагаемая конфигурация |
| Продукт | Моторное масло / смазочное масло |
| Контейнер | Пластиковая канистра |
| Объём наполнения | 4 л и 5 л |
| Способ наполнения | Наполнение по чистой массе |
| Наполнительные головки | 12 |
| Последовательность заполнения | Быстрое наполнение + медленное наполнение |
| Вместимость | До 2 500 бутылок в час |
| Материал заполняющей поверхности | SS304 в предлагаемой конфигурации |
| Проверка пустых контейнеров | Автоматическая проверка на герметичность |
| Контроль заполненных контейнеров | Контрольно-весовой дозатор с автоматической системой отбраковки |
| Проверка крышки | Мониторинг наличия крышки |
| Проверка этикеток и кодов | Визуальный контроль |
| Вторичная упаковка | Автоматическая упаковка в картонные коробки |
| Контроль картонных коробок | Картонный контрольно-весовой дозатор |
| Система конечной обработки | Роботизированная укладка на поддоны + обертывание стретч-пленкой + обвязка поддонов лентой |
Проект полной производственной линии по розливу моторного масла должен разрабатываться с учетом конкретного вида смазочного материала, бутылки, крышки, этикетки, картонной коробки, поддона и условий на предприятии, а не основываться исключительно на номинальном объеме бутылки.
Как работает линия по розливу моторного масла
С инженерной точки зрения производственную линию можно разделить на четыре основные функциональные зоны. Такой подход позволяет рассматривать всю линию по розливу и упаковке смазочных материалов как единую производственную систему, а не как совокупность независимых станков.
Зона 1 — Подготовка пустых контейнеров
Хранение канистр → Автоматическая сортировка → Проверка герметичности пустых канистр
Зона 2 — Первичная упаковка
Наполнение по весу → Контроль веса наполненных канистр → Установка крышки и укупорка
Зона 3 — Идентификация и контроль качества
Лазерная маркировка → Автоматическая этикетировка → Визуальный контроль
Зона 4 — Вторичная и конечная упаковка
Упаковка в картонные коробки → Контроль веса картонных коробок → Печать на картонных коробках → Роботизированная укладка на поддоны → Обмотка стретч-пленкой → Обвязка поддонов лентой
1. Хранение буферных растворов в канистрах: обеспечение стабильного производства
Производственный процесс начинается ещё до того, как моторное масло поступает на разливочную машину. Пустые пластиковые канистры могут поступать с предыдущего этапа — линии выдувного формования — или поставляться отдельно. Подача их непосредственно на высокоскоростную разливочную машину без достаточного накопления может привести к ненужным остановкам производства.
Буферный контейнер для канистр обеспечивает контролируемое хранение между зоной подачи пустых контейнеров и последующей производственной линией. В данной конфигурации буферный контейнер может вместить до 500 канистр, а скорость его разгрузки согласована со скоростью производственной линии.
Контактная платформа и направляющие канистры изготовлены из нержавеющей стали марки SS304, тогда как для несущей конструкции может использоваться окрашенная углеродистая сталь.
Почему буфер так важен?
Буфер — это не просто накопительная тарелка. Он помогает компенсировать кратковременные перерывы в подаче контейнеров между различными участками производственной линии. Например, если подача контейнеров с предыдущего участка временно замедляется, наличие достаточного количества накопленных контейнеров может позволить участку розлива продолжить работу, а не останавливаться сразу.
На высокоскоростных упаковочных линиях эффективное накопление продукции является важной составляющей сбалансированности производственной линии.
2. Автоматическая сортировка и ориентация канистр
После накопления пустые канистры необходимо правильно расположить и передать в контролируемый однополосный поток.
- Рассортируйте канистры
- Исправить их ориентацию
- Подавайте контейнеры на производственную линию с помощью дозатора
- Обеспечить стабильное расстояние между контейнерами для последующего оборудования
Правильная ориентация важна, поскольку работа последующих станций зависит от предсказуемого расположения тары. К ним относятся наполнительные сопла, оборудование для укупорки, этикетировочные машины, системы маркировки и станции визуального контроля.
Предлагаемая система сортировки рассчитана на обслуживание производственной линии производительностью примерно 2 500 бутылок в час, при условии утверждения окончательной конструкции канистры.
3. Автоматическая проверка герметичности пустых баллонов
Контроль качества следует начинать ещё до заправки моторного масла. В пластиковых ёмкостях могут возникать мелкие дефекты в процессе литья, транспортировки или погрузочно-разгрузочных работ. Если дефектная ёмкость попадёт в процесс розлива, это может привести к потере смазочного материала, а впоследствии — к утечке во время хранения, транспортировки или эксплуатации потребителем.
Автоматический прибор для проверки герметичности канистр проверяет пустые емкости перед их наполнением. Если емкость не соответствует запрограммированным требованиям к проверке, она может быть автоматически исключена из обычного производственного потока.
Пустой контейнер → Проверка герметичности → Контейнер, прошедший проверку → Наполнение
Проверка тары перед розливом поможет предотвратить попадание ценной смазки в бракованную тару.
4. 12-головная машина для розлива моторного масла по весу нетто
Разливочная машина является центральной дозирующей системой производственной линии. В рамках данного проекта предлагаемая машина для розлива моторного масла оснащена 12 разливочными головками, предназначенными для розлива смазочного масла в канистры объемом 4 л и 5 л по весу нетто.
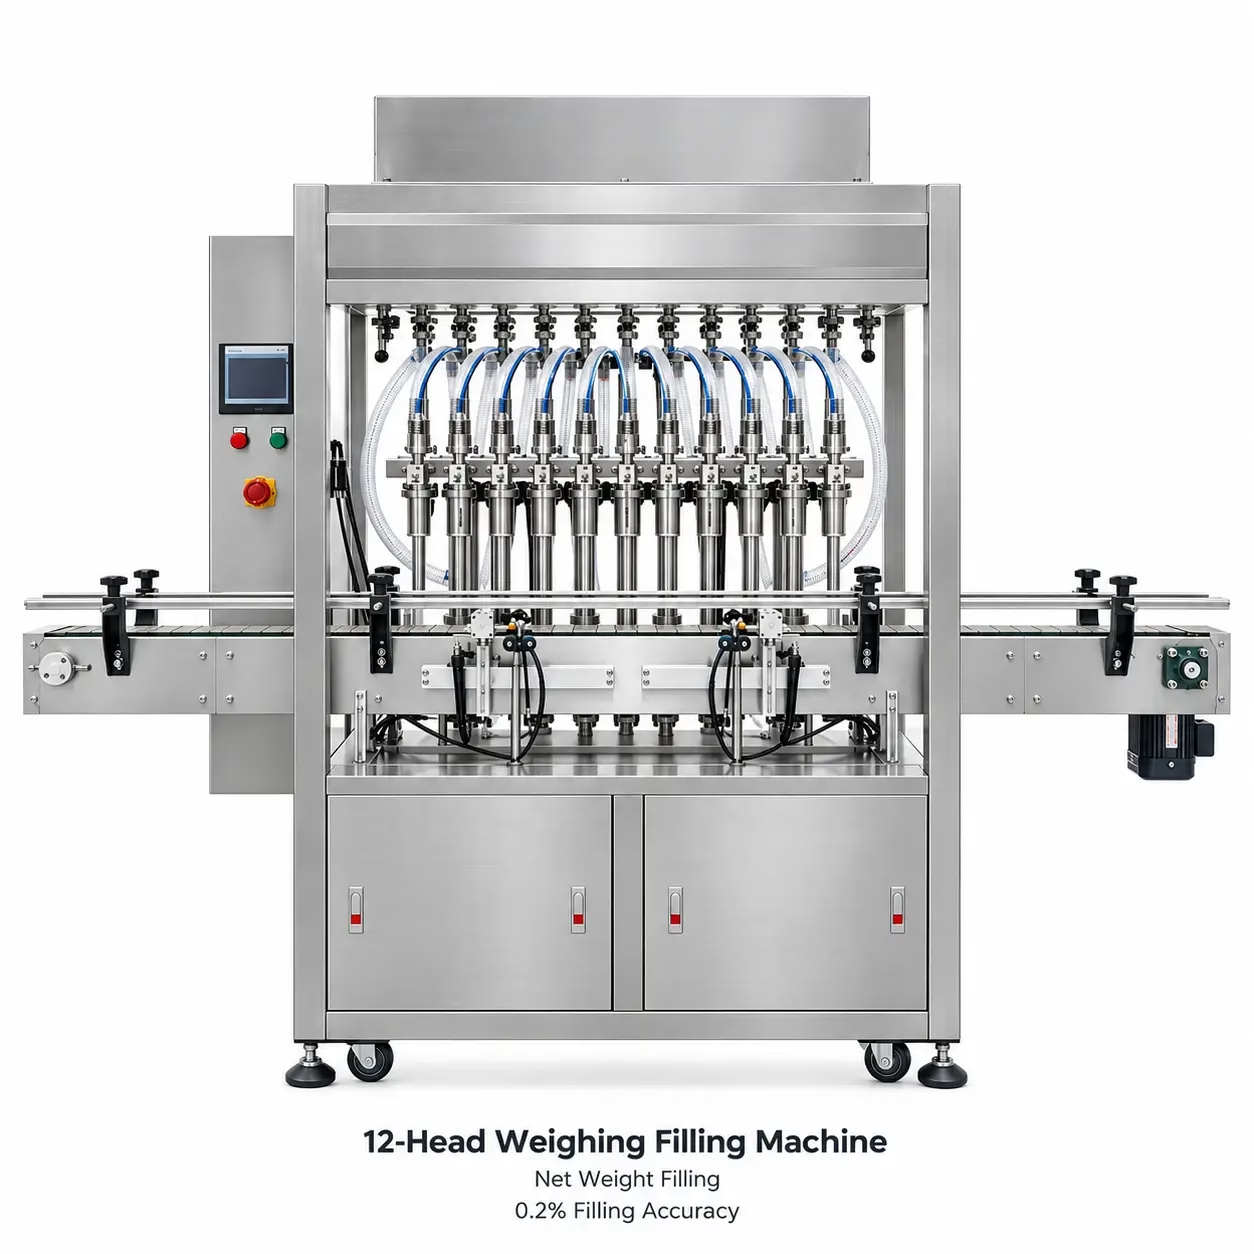
Быстрое наполнение → Медленное наполнение → Заданный вес
На первом этапе смазочное вещество подается с более высоким расходом, чтобы сократить время цикла наполнения. По мере того как измеренный вес приближается к заданному значению, система переключается на более низкую скорость наполнения.
Этап медленного наполнения позволяет контролировать процесс окончательного дозирования и снизить чрезмерный перебор перед достижением заданной массы.
Предлагаемая 12-головочная конфигурация обеспечивает производительность по розливу до 2 500 бутылок в час.
- Детали из нержавеющей стали SS304, контактирующие с продуктом
- Насадки для розлива из нержавеющей стали
- Коробка с заполняемой зоной из нержавеющей стали SS304
- Автоматический контроль веса
- Этапы быстрого и медленного наполнения
- Отвод паров
Почему для розлива моторного масла используется метод розлива по чистой массе?
При розливе по чистой массе масса продукта измеряется непосредственно в процессе розлива. Данный подход подходит для применения в сфере промышленных смазочных материалов, где важно точно контролировать объем наливаемого продукта.
В отличие от простого процесса розлива по времени, контроллер взвешивания работает с заданным программным значением веса продукта. Затем установленный ниже по линии контрольный весоизмеритель может провести независимую проверку после розлива.
Разливочная машина = Контроль дозирования | Контрольно-весовой дозатор = Независимая проверка наполненных тары
При практической реализации процессов розлива по весу при настройке процесса розлива следует также учитывать колебания веса пустых пластиковых тары. Окончательный метод учета тары должен быть утвержден с учетом характеристик тары заказчика и производственных требований.
5. Почему вязкость моторного масла имеет значение
Одного лишь объёма наполнения 4 л или 5 л недостаточно для выбора подходящей машины для розлива смазочных материалов. Моторные масла и промышленные смазочные материалы могут иметь различную вязкость и характеристики текучести. На вязкость также может влиять температура продукта.
В результате на фактические характеристики смазочного материала могут влиять:
- Скорость наполнения
- Диаметр сопла
- Размер наполнительного клапана
- Выбор насоса
- Диаметр трубы
- Давление подачи продукта
- Время цикла наполнения
- Регулировка капельного полива
Перед окончательной доработкой линии автоматической заправки смазочными материалами необходимо подтвердить следующие сведения о продукции:
- Тип смазочного материала
- Вязкость при температуре наполнения
- Плотность продукта
- Температура наполнения
- Свойства вспенивания или аэрации
- Давление подачи продукта
- Положение резервуара для хранения
- Требуемый способ очистки
- Требования к материалам, контактирующим с продуктом
Поэтому при разработке профессиональной линии розлива следует в первую очередь учитывать как характеристики продукта, так и характеристики упаковки.
6. Отвод паров во время розлива
Предлагаемая система розлива также предусматривает отвод паров в зоне розлива. Это иллюстрирует важный принцип, лежащий в основе конструкции промышленных розливных машин.
Оборудование для розлива не следует выбирать, руководствуясь исключительно следующими критериями:
- Объем бутылки
- Объём наполнения
- Количество форсунок
- Требуемое количество бутылок в час
Также следует провести оценку производственной среды и характеристик продукции. В зависимости от типа смазочного материала и условий производства при проектировании может потребоваться предусмотреть вентиляцию зоны розлива, вытяжку или другие меры по контролю состояния окружающей среды.
7. Контрольный весовой дозатор с заполненными канистрами и автоматическое отбраковывание
После розлива каждая тара проходит через отдельную станцию контрольного взвешивания. Контрольный весоизмеритель сравнивает вес тары с запрограммированными верхним и нижним пределами.
Если измеренный вес выходит за пределы допустимого диапазона, несоответствующий требованиям баллон может быть автоматически отбракован.
Наполнение по весу нетто → Независимое контрольное взвешивание → Автоматическое отбраковывание
Это отличается от ситуации, когда полагаются исключительно на встроенную систему взвешивания розливной машины. Розливная машина управляет процессом дозирования, а установленная после неё контрольная весовая машина независимо проверяет готовую тару.
На линиях розлива моторного масла с высокой производительностью этот дополнительный пункт контроля обеспечивает еще один уровень контроля производственного процесса.
8. Автоматическая подача, установка и закручивание крышек
После проверки правильности количества наполнения канистру необходимо надежно закрыть.
Подача крышек → Сортировка крышек → Установка крышек → Затяжка крышек
Предлагаемая машина также оснащена системой контроля наличия крышки. Производительность по окончательной укупорке зависит от конкретной конструкции крышки и горлышка бутылки.
По этой причине клиенты должны предоставить:
- Образцы фактических колпачков
- Образцы из «узкого места»
- Чертежи колпачков
- Рисунки бутылок
Систему укупорки следует подбирать с учетом конкретной тары, а не только исходя из объема бутылки. На 5-литровой бутылке одного производителя смазочных материалов может использоваться крышка, значительно отличающаяся от крышки на 5-литровой бутылке другого производителя.
9. Промышленная лазерная маркировка и отслеживаемость продукции
После укупорки на канистру можно нанести информацию о продукте с помощью промышленной системы лазерной маркировки.
- Номер партии
- Дата выпуска
- Срок годности
- Производственный код
- Код отслеживания
Местоположение маркировки, размер символов и необходимая информация должны быть согласованы в соответствии с дизайном упаковки заказчика.
Прослеживаемость приобретает особое значение, когда производители смазочных материалов работают с несколькими марками смазочных материалов, производственными партиями, рынками сбыта или форматами упаковки.
10. Автоматическая маркировка канистр с моторным маслом
Автоматическая этикетировочная машина позиционирует и наносит этикетки на канистру в процессе непрерывного производства. Точность этикетирования зависит не только от самой этикетировочной машины.
Система должна обеспечивать стабильную работу:
- Ориентация бутылки
- Расстояние между бутылками
- Движение конвейера
- Подача этикеток
- Расположение этикеток
Конечная скорость наклеивания этикеток зависит от формы тары и размеров этикеток.
Для надлежащего проектирования заказчик должен предоставить:
- Рисунки бутылок
- Образцы в бутылках
- Размеры этикетки
- Материал этикетки
- Требуемое расположение этикетки
Поэтому настройку этикетировочной машины следует производить после утверждения окончательного варианта канистры и дизайна этикетки.
11. Система визуального контроля
При высоких скоростях производства полная зависимость от ручного контроля может стать затруднительной и привести к нестабильным результатам. Система машинного зрения обеспечивает повторяемый контроль на основе заранее заданных критериев.
Предлагаемая система визуального контроля способна проверять:
- Печатная информация
- Коды
- Внешний вид упаковки
- Качество этикеток
В случае обнаружения заранее заданного дефекта система контроля может подать сигнал о браке или сигнал о остановке. Точные критерии контроля должны быть согласованы до окончательной настройки системы.
Например, клиент может захотеть проверить:
- Отсутствующие этикетки
- Неправильное расположение этикетки
- Нечитаемые коды
- Отсутствует печать
- Неправильная печать
- Видимые дефекты упаковки
Система визуального контроля демонстрирует максимальную эффективность, когда необходимые критерии выявления дефектов четко определены до ввода в эксплуатацию.
Контроль качества на линии розлива моторного масла
Одной из важнейших особенностей полноценной линии по розливу и упаковке моторного масла является возможность проведения контроля качества на нескольких этапах производства.
| Этап производства | Функция контроля качества |
| Перед заполнением | Обнаружение утечек в пустых канистрах |
| Во время наполнения | Дозирование с регулировкой веса |
| После наполнения | Контроль веса наполненных канистр |
| Во время укупорки | Контроль наличия крышки |
| После кодирования и маркировки | Визуальный контроль |
| После упаковки в картонные коробки | Контроль веса картонных коробок |
Таким образом создается многоуровневая система контроля качества. Вместо того чтобы полагаться на один итоговый контроль, потенциальные дефекты можно выявлять на более ранних этапах процесса, непосредственно там, где они возникают.
12. Автоматическая упаковка в картонные коробки
После того как отдельные канистры с моторным маслом наполнены, укупорены, промаркированы кодом, снабжены этикетками и прошли контроль качества, они могут поступать на участок вторичной упаковки.
Машина для автоматической упаковки в картонные коробки группирует готовые канистры и укладывает их в коробки соответствующей конфигурации.
Окончательная конфигурация установки зависит от:
- Количество бутылок в коробке
- Размеры бутылки
- Размеры картонной коробки
- Ориентация бутылки
- Схема упаковки в картонные коробки
- Требуемая производительность
Поэтому вопрос о вторичной упаковке следует учитывать уже на этапе первоначального проектирования производственной линии, а не добавлять его позже без проверки совместимости с производственными мощностями.
13. Система контроля веса картонных коробок и отбраковки
После упаковки в картонные коробки продолжается контроль качества. Контрольный весоизмеритель измеряет общий вес готовой коробки.
Если вес коробки выходит за пределы заданных значений, она может быть автоматически отбракована. Это обеспечивает дополнительный уровень контроля до того, как продукция поступит на склад или на линию укладки на поддоны.
14. Струйная печать крупными символами на картонной упаковке
После упаковки в картонную коробку промышленный струйный принтер может наносить логистическую и производственную информацию непосредственно на коробку.
- Номер партии
- Дата выпуска
- Номер партии
- Информация о доставке
- Идентификация склада
- Идентификация продукта
Маркировка на уровне контейнера и маркировка на уровне картонной коробки служат разным целям. Первая позволяет идентифицировать отдельную упаковку смазочного материала, а вторая может использоваться для управления складом, логистикой и распределением.
15. Автоматическая роботизированная укладка на поддоны
При высоких темпах производства многократная ручная укладка картонных коробок может стать трудоемким процессом. Роботизированная система укладки на поддоны автоматически формирует запрограммированные схемы укладки и укладывает готовые коробки на поддоны.
Конфигурация паллетайзера зависит от:
- Размеры картонной коробки
- Вес коробки
- Количество картонных коробок в ярусе
- Количество слоев
- Размеры поддонов
- Требуемая схема размещения на поддоне
- Скорость производства
Индивидуальное оборудование для робота подбирается с учетом конкретной картонной упаковки и требуемого способа обработки. Поэтому система укладки на поддоны должна проектироваться с учетом реальной конфигурации упаковки, а не выбираться исключительно исходя из грузоподъемности робота.
16. Автоматическая обмотка поддонов стретч-пленкой
После укладки на поддоны готовый груз можно автоматически обернуть стретч-пленкой.
- Складские операции
- Перевозка с помощью вилочных погрузчиков
- Загрузка
- Транспорт
Выбор необходимой программы обертывания зависит от высоты поддона, его габаритных размеров, устойчивости груза и требований к транспортировке.
17. Автоматическая обвязка поддонов
Готовый поддон также может пройти через автоматическую систему обвязки. Машина накладывает ленты в соответствии с требуемым направлением и количеством.
Окончательная конфигурация зависит от:
- Размеры поддонов
- Высота поддона
- Количество ремешков
- Направление ремня
- Необходимые производственные мощности
Затем готовый поддон подготавливается для дальнейшей обработки на складе и отгрузки.
Как правильно понимать показатель «2 500 бутылок в час» на линии розлива моторного масла
Одной из наиболее распространённых ошибок при планировании производственной линии является предположение, что наличие розливной машины с производительностью 2 500 бутылок в час автоматически означает, что весь завод будет непрерывно производить 2 500 готовых бутылок в час.
Это не всегда так. На реальную производственную мощность влияет вся линия в целом, в том числе:
- Время цикла разливочной машины
- Подача из канистры
- Устойчивость контейнера
- Подача крышек
- Скорость укупорки
- Скорость нанесения этикеток
- Цикл проверок
- Упаковка в картонные коробки
- Укладка на поддоны
- Смена ассортимента продукции
- Остановки оборудования
- Емкость буфера
Самый медленный синхронизированный процесс может стать «узким местом» всей линии по розливу моторного масла. Поэтому при проектировании всей линии необходимо оценивать каждую машину с учетом требуемой производственной мощности.
Производительность розливной машины и производительность всей линии не всегда совпадают.
В рамках данного примерного проекта предлагаемая 12-головочная разливочная машина рассчитана на производительность до 2 500 бутылок в час. Окончательная стабильная производительность производственной линии должна быть подтверждена после утверждения полной конфигурации упаковочной линии.
Работа с канистрами объемом 4 л и 5 л
Производственная линия, рассчитанная как на тару объемом 4 л, так и на тару объемом 5 л, может потребовать настройки на нескольких станциях.
В зависимости от различий между этими двумя форматами канистр переход может включать:
- Регулировка направляющих конвейера
- Положение наливного патрубка
- Положение остановки контейнера
- Регулировка уплотняющей головки
- Регулировка дозатора крышек
- Положение этикетки
- Рецепт маркировки
- Рецепт визуального контроля
- Схема упаковки в картонные коробки
- Программа укладки на поддоны
Если два контейнера имеют схожие размеры, переналадка может пройти относительно просто. Если же их форма, горлышки, крышки и картонные коробки существенно различаются, может потребоваться дополнительная настройка или замена деталей.
Поэтому перед утверждением окончательного проекта производственной линии необходимо провести оценку реальных образцов бутылок объемом 4 л и 5 л.
Системы управления и промышленные компоненты
Полную линию по розливу моторного масла также следует рассматривать как единую интегрированную систему автоматизации.
В предлагаемой линии могут использоваться промышленные компоненты, в том числе:
- ПЛК Siemens или аналогичный
- Сенсорный экран HMI производства Siemens или аналогичный
- Сервомоторы Panasonic
- Частотно-регулируемый привод Schneider
- Датчики Omron
- Пневматические компоненты SMC
- Электромагнитные клапаны Airtac
- Электрокомпоненты Schneider
- Подшипники SKF / NSK
- Компоненты конвейеров Rexnord / Habasit
Материалы, контактирующие с продуктом, можно выбирать из нержавеющей стали SS304 или SS316 в зависимости от требований конкретного применения. В данном примере, касающемся моторного масла, нержавеющая сталь SS304 используется в соответствующих зонах наполнения и контакта с канистрой.
Окончательный перечень брендов и технические характеристики компонентов должны быть подтверждены на этапе проектирования, поскольку стандарты заказчика и местные требования к проекту могут различаться.
В отношении проектов, реализуемых на территории Европейского Союза, окончательный проект оборудования и сопутствующая документация должны быть проверены на соответствие применимым требованиям, в том числе Регламент (ЕС) № 2023/1230 о машинных устройствах.
План размещения оборудования на линии розлива моторного масла
Выбор подходящего оборудования — это лишь одна из составляющих проектирования эффективного завода по розливу смазочных материалов. Планировка помещения также влияет на производительность линии, удобство доступа и возможности технического обслуживания в будущем.
К важным аспектам верстки относятся:
- Доступные производственные площади
- Прямая, L-образная или U-образная конфигурация конвейера
- Рабочие зоны оператора
- Доступ для технического обслуживания
- Расположение электрических шкафов
- Подача сжатого воздуха
- Расположение резервуара для хранения смазочного материала
- Трубопроводы для продукции
- Зона загрузки пустых канистр
- Зона выгрузки готовых поддонов
- Движение вилочных погрузчиков
- Доступ на склад
- Зоны безопасности оборудования
- Высота потолка
Прежде чем утверждать проект полной производственной линии, мы рекомендуем, по возможности, предоставить план размещения оборудования на производстве. Это позволит оценить трассировку конвейера и расположение оборудования с учетом реальных производственных площадей заказчика.
Информация, необходимая для проектирования линии по розливу моторного масла
Профессиональный запрос на предложение не должен начинаться лишь со слов “Мне нужна машина для розлива масла объемом 5 л”. Для разработки комплексной линии необходимо гораздо больше информации.
| Информация о клиенте | Почему это важно |
| Название продукта | Запускает приложение |
| Плотность продукта | Поддерживает расчет веса и наполнения |
| Вязкость продукта | Влияет на конструкцию насоса, трубопровода, клапана и сопла |
| Температура наполнения | Может влиять на вязкость смазочного материала |
| Объем канистры | Определяет диапазон заполнения |
| Размеры канистры | Необходимо для руководств и настройки оборудования |
| Образец в бутылке | Рекомендуется для практических испытаний |
| Диаметр горловины | Важно для конструкции насадки для наполнения |
| Образец колпачка или чертеж | Необходимо для подачи крышек и укупорки |
| Размеры этикетки | Необходимо для настройки этикетировочной машины |
| Положение этикетки | Определяет настройки аппликатора |
| Размеры картонной коробки | Необходимо для упаковки в картонные коробки |
| Количество бутылок в коробке | Определяет схему укладки в картонную коробку |
| Размеры поддонов | Необходимо для укладки на поддоны |
| Количество картонных коробок в ярусе | Необходимо для программирования роботов |
| Целевой объем в бутылках в час | Определяет пропускную способность линии |
| Планировка завода | Определяет расположение конвейера |
| Электроснабжение | Необходимо для настройки оборудования |
| Подача сжатого воздуха | Необходимо для пневматического оборудования |
| Сведения о резервуаре для подачи продукта | Необходимо для проектирования насоса и трубопроводов |
| Требования к проверке | Необходимо для настройки системы видеонаблюдения и контрольно-весовой машины |
Предоставление этой информации помогает инженерам разработать комплексную систему с учетом реального производственного процесса.
Распространенные ошибки при выборе производственной линии по розливу моторного масла
1. Выбор машины для розлива исключительно по объему бутылки
Два продукта могут расфасовываться в бутылки объемом 5 л, однако для них требуется совершенно разное розливное оборудование, поскольку они отличаются по вязкости, текучести и производственным требованиям.
2. Неучёт вязкости продукта
Вязкость влияет на скорость розлива, выбор сопла, размер клапана, требования к насосу и трубопровод.
3. Установка скорости наполнения без проверки состояния последующих установок
Высокоскоростная разливная машина не сможет полностью раскрыть свой производственный потенциал, если «узким местом» станет участок укупорки, этикетирования или упаковки в картонные коробки.
4. Выбор машины для нанесения крышек без реальных образцов крышек
Размеры крышки, материал, конструкция резьбы и форма горлышка бутылки — все эти факторы влияют на конструкцию укупорочной машины.
5. Выбор этикетировочной машины перед завершением упаковки
Форму контейнера и размер этикетки следует согласовать до окончательной доработки системы маркировки.
6. Несоблюдение требований к буферным запасам и накоплению
Кратковременные сбои вверх или вниз по цепочке могут привести к остановке всей линии, если не предусмотрена стратегия накопления.
7. Рассмотрение паллетирования как отдельного проекта
Производительность по укладке на поддоны следует рассчитывать исходя из объема выпуска картонных коробок всей упаковочной линии.
8. При условии, что номинальная скорость машины равна фактическому объему производства
Устойчивость производства зависит от всей системы в целом, а не от характеристик отдельного станка.
9. Отсутствие определения критериев проверки
Визуальный контроль и автоматическое отбраковывание работают наиболее эффективно, если критерии приемлемости и неприемлемости четко определены до ввода в эксплуатацию.
В каких случаях целесообразно использовать 12-головочную разливочную машину на линии по розливу моторного масла?
12-головочная разливочная машина может оказаться подходящим вариантом, если требуемая производственная мощность настолько высока, что меньшее количество позиций розлива привело бы к чрезмерному увеличению продолжительности цикла розлива.
Однако определить необходимое количество наполнительных головок можно не только на основе требуемой производительности в бутылках в час.
К важным факторам относятся:
- Объём наполнения
- Вязкость смазочного материала
- Расход продукта
- Пропускная способность сопла
- Цель заполнения
- Обязательный контроль заправки
- Время индексирования контейнеров
- Общая производственная мощность
Таким образом, описанная в данной статье конфигурация с 12 головками представляет собой пример проектной конфигурации, а не универсальное требование для каждой линии по производству смазочных материалов объемом 4 или 5 литров.
Почему важна интеграция всей линейки продуктов
Полная производственная линия по розливу моторного масла должна быть спроектирована как единая скоординированная производственная система, в которой процессы розлива, укупорки, контроля качества, упаковки в картонные коробки и погрузки на поддоны сбалансированы с учетом требуемой производительности.
Инженерная команда должна проанализировать следующие вопросы:
- Может ли каждая последующая машина принять выходные данные предыдущей?
- Где следует обеспечить накопление?
- Что произойдет, если одна машина временно остановится?
- Какие дефекты должны служить основанием для отбраковки?
- При каких неисправностях следует остановить линию?
- Как будет производиться замена различных канистр?
- Как операторы будут получать доступ к оборудованию?
- Достаточно ли места для технического обслуживания?
- Сможет ли паллетирующий участок справиться с объемом выпуска картонных коробок?
- Способна ли система снабжения продукцией поддерживать требуемую скорость розлива?
Эти вопросы зачастую имеют большее значение, чем простое сравнение номинальной скорости отдельных машин.
От заправки моторного масла до полной упаковки смазочных материалов
Шанхайская компания «GLZON Equipment Co., Ltd.». специализируется на производстве промышленного оборудования для взвешивания, розлива и упаковки.
В наш ассортимент оборудования входят решения для:
- Заливка моторного масла
- Заливка смазочного материала
- Наполнение бутылок и канистр
- Наполнение ведра
- Наполнение бочек
- Наполнение IBC-контейнеров
- Автоматическая укупорка
- Маркировка
- Контроль веса
- Проверка
- Картонная упаковка
- Укладка на поддоны
- Промышленные весовые системы
При реализации комплексных проектов по смазочным материалам наша цель заключается в оценке всего производственного цикла:
Информацию о сопутствующем оборудовании для розлива жидкостей см. на нашем сайте решения для автоматических разливочных машин.
Пустой контейнер → Контроль → Наполнение → Проверка веса → Укупорка → Маркировка → Наклеивание этикеток → Визуальный контроль → Упаковка в картонные коробки → Контроль картонных коробок → Укладка на поддоны → Окончательная упаковка на поддоны
Машину для розлива не следует рассматривать как отдельное оборудование.
Часто задаваемые вопросы
С какими размерами тары может работать линия по розливу моторного масла?
The example production line is designed around 4L and 5L plastic engine oil canisters. Other container sizes can be evaluated according to the customer’s packaging requirements.
What is the filling capacity?
The proposed 12-head net-weight filling machine has a filling capacity of up to 2,500 bottles per hour. Actual complete-line output depends on the performance and configuration of all upstream and downstream equipment.
What filling method is used?
The proposed system uses net-weight filling with fast and slow filling stages.
Can incorrect fills be automatically rejected?
Yes. The line includes a filled-canister checkweigher that compares each container against programmed weight limits and rejects non-conforming units.
Can the system inspect empty bottles before filling?
Yes. An automatic leak tester checks empty canisters before filling and rejects defective containers.
Does the line automatically place and tighten caps?
Yes. The proposed system includes automatic cap feeding, sorting, placement and capping, together with cap-presence monitoring.
Can the system inspect labels and printed information?
Yes. The proposed vision system can inspect printed information, codes, packaging appearance and label quality according to predefined inspection criteria.
Does the production line include carton packing?
Yes. The complete proposed line includes automatic carton packing and carton checkweighing.
Does the system include palletizing?
Yes. The end-of-line configuration includes robotic palletizing, pallet stretch wrapping and pallet strapping.
Can the line handle different lubricant products?
The production line can be configured according to the actual lubricant characteristics. Product viscosity, density, temperature, material compatibility and cleaning requirements should be evaluated before the final equipment configuration is confirmed.
Planning an Engine Oil Filling Production Line?
If you are developing a new engine oil filling production line, expanding lubricant production or replacing manual packaging equipment with an automated system, send our engineering team the following information:
- Product specification
- Product viscosity and density
- Температура наполнения
- Canister drawings or samples
- Cap drawings or samples
- Размеры этикетки
- Размеры картонной коробки
- Количество бутылок в коробке
- Требуемое количество бутылок в час
- Pallet dimensions and pallet pattern
- Планировка завода
- Available electrical and compressed-air supply
Shanghai GLZON Equipment Co., Ltd. can then evaluate the complete process from empty-canister handling and filling to quality inspection, carton packing and pallet handling and propose an equipment configuration based on the actual production requirements.