Produktionslinie für die Abfüllung von Motoröl: Komplettes Abfüllsystem für 4-Liter- und 5-Liter-Schmierstoffgebinde
Eine Hochgeschwindigkeits-Produktionslinie zum Abfüllen von Motoröl ist nicht einfach nur eine Abfüllmaschine, die an mehrere Förderbänder angeschlossen ist.
Bei industriellen Produktionsgeschwindigkeiten müssen die Handhabung leerer Kanister, die Füllsteuerung, die Verschlusszuführung, die Codierung, die Etikettierung, die Prüfung, die Kartonverpackung und die Palettenhandhabung als ein koordiniertes System zusammenwirken. Wenn ein Prozess instabil wird oder die erforderliche Geschwindigkeit nicht erreichen kann, kann dies die Leistung der gesamten Produktionslinie beeinträchtigen.
In diesem Artikel wird erläutert, wie die Shanghai GLZON Equipment Co., Ltd. eine Produktionslinie zur Abfüllung von Motoröl in 4-Liter- und 5-Liter-Kanister konfiguriert – von der Vorbereitung der leeren Behälter über die Abfüllung des Nettogewichts, die Qualitätsprüfung und die Kartonverpackung bis hin zur abschließenden Palettenabfertigung.
Die Beispiel-Produktionslinie verfügt über eine 12-Kopf-Nettogewichts-Abfüllmaschine mit schnellen und langsamen Abfüllstufen, Dampfabsaugung und einer Abfüllleistung von bis zu 2.500 Flaschen pro Stunde.
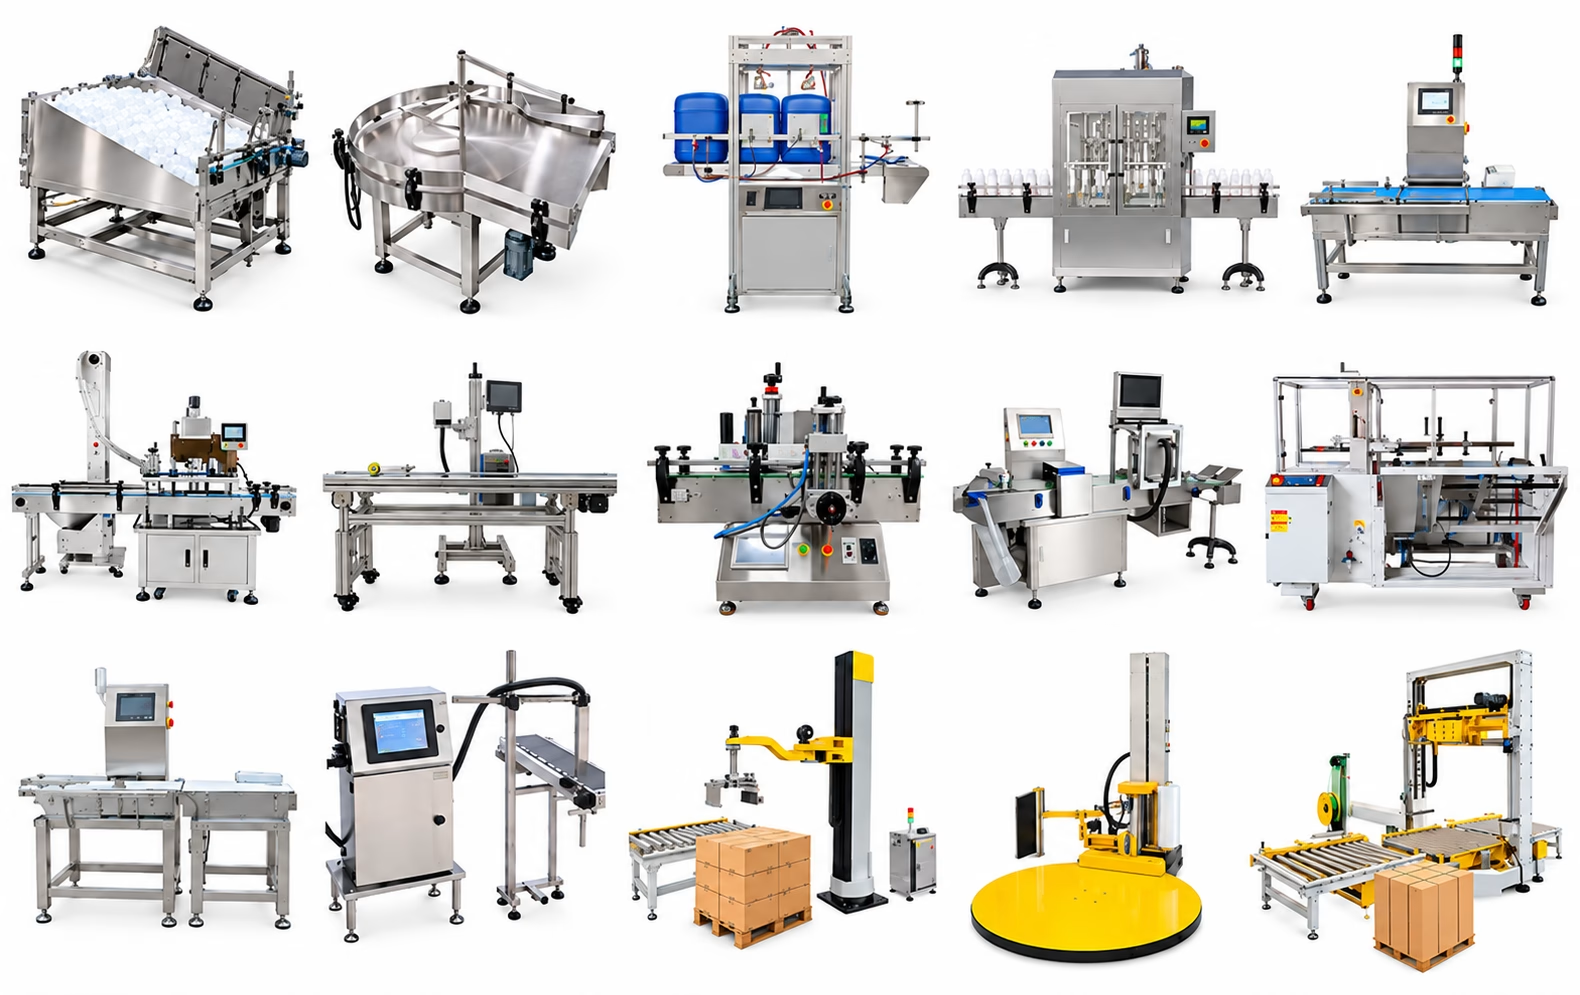
Beispiel: Konfiguration einer Motoröl-Abfüllanlage für 4L- und 5L-Motoren
| Parameter | Vorgeschlagene Konfiguration |
| Produkt | Motoröl / Schmieröl |
| Behälter | Kunststoffkanister |
| Füllvolumen | 4 l und 5 l |
| Abfüllverfahren | Abfüllung nach Nettogewicht |
| Abfüllköpfe | 12 |
| Abfüllreihenfolge | Schnelles Befüllen + langsames Befüllen |
| Füllkapazität | Bis zu 2.500 Flaschen pro Stunde |
| Material für den Füllbereich | SS304 in der vorgeschlagenen Konfiguration |
| Prüfung leerer Behälter | Automatische Dichtheitsprüfung |
| Prüfung befüllter Behälter | Kontrollwaage mit automatischer Aussortierung |
| Kappenprüfung | Überwachung der Anwesenheit von Kappen |
| Etiketten- und Codeprüfung | Optische Prüfung |
| Sekundärverpackung | Automatische Kartonverpackung |
| Kartonprüfung | Karton-Kontrollwaage |
| End-of-Line-System | Roboter-Palettierung + Stretchwickeln + Palettenumreifung |
Eine komplette Produktionslinie für die Abfüllung von Motoröl sollte unter Berücksichtigung der tatsächlichen Schmierstoffe, Flaschen, Verschlüsse, Etiketten, Kartons, Paletten und Betriebsbedingungen konzipiert werden und nicht ausschließlich anhand des Nennvolumens der Flaschen ausgewählt werden.
So funktioniert eine Produktionslinie zum Abfüllen von Motoröl
Aus technischer Sicht lässt sich die Produktionslinie in vier Hauptfunktionsbereiche unterteilen. Dieser Ansatz ermöglicht es, die gesamte Schmierstoff-Abfüll- und Verpackungslinie als ein einziges Produktionssystem zu betrachten und nicht als eine Gruppe unabhängiger Maschinen.
Zone 1 – Vorbereitung leerer Container
Lagerung von Kanistern → Automatische Sortierung → Dichtheitsprüfung leerer Kanister
Zone 2 – Primärverpackung
Abfüllung nach Nettogewicht → Kontrollwiegen der befüllten Behälter → Aufsetzen der Verschlüsse und Verschließen
Zone 3 – Identifizierung und Qualitätsprüfung
Lasercodierung → Automatische Etikettierung → Bildverarbeitungsprüfung
Zone 4 – Sekundärverpackung und Endverpackung
Kartonverpackung → Kontrollwiegen der Kartons → Kartonbedruckung → Robotergestützte Palettierung → Stretchwickeln → Palettenumreifung
1. Lagerung von Pufferkanistern: Aufrechterhaltung einer stabilen Produktion
Der Produktionsprozess beginnt bereits, bevor das Motoröl die Abfüllmaschine erreicht. Leere Kunststoffkanister können aus einem vorgelagerten Blasformprozess stammen oder separat angeliefert werden. Werden sie ohne ausreichende Zwischenspeicherung direkt in eine Hochgeschwindigkeits-Abfüllmaschine eingespeist, kann dies zu unnötigen Produktionsunterbrechungen führen.
Der Kanisterpuffer dient als geregelter Zwischenlagerbereich zwischen der Zuführung leerer Behälter und der nachgeschalteten Produktionslinie. In dieser Konfiguration fasst der Puffer bis zu 500 Kanister, wobei seine Abgabegeschwindigkeit an die Produktionslinie angepasst ist.
Das Kanister-Kontaktdeck und die Führungen sind aus Edelstahl SS304 gefertigt, während für die Tragkonstruktion lackierter Kohlenstoffstahl verwendet werden kann.
Warum ist ein Puffer wichtig?
Ein Puffer ist nicht einfach nur ein Lagertisch. Er dient dazu, kurze Unterbrechungen zwischen verschiedenen Abschnitten der Produktionslinie auszugleichen. Wenn sich beispielsweise die Zufuhr von Kanistern aus dem vorgelagerten Bereich vorübergehend verlangsamt, kann die Abfüllanlage dank der dort angesammelten Behälter weiterlaufen, anstatt sofort anzuhalten.
In Hochgeschwindigkeits-Verpackungsanlagen ist eine effektive Stauung ein wichtiger Bestandteil des Produktionslinienausgleichs.
2. Automatische Sortierung und Ausrichtung von Kanistern
Nach der Sammlung müssen die leeren Behälter korrekt ausgerichtet und in einen kontrollierten Einspur-Fluss überführt werden.
- Die Kanister sortieren
- Ihre Ausrichtung korrigieren
- Die Behälter dosiert in die Produktionslinie einspeisen
- Sicherstellung eines gleichmäßigen Abstands zwischen den Behältern für nachgeschaltete Anlagen
Die korrekte Ausrichtung ist wichtig, da nachfolgende Maschinen auf eine vorhersehbare Positionierung der Behälter angewiesen sind. Dazu gehören Abfülldüsen, Verschließanlagen, Etikettiermaschinen, Codiersysteme und Bildverarbeitungsstationen.
Das vorgeschlagene Sortiersystem ist für eine Produktionslinie mit einer Leistung von etwa 2.500 Flaschen pro Stunde ausgelegt, vorbehaltlich der endgültigen Genehmigung des Kanisterdesigns.
3. Automatische Dichtheitsprüfung leerer Kanister
Die Qualitätskontrolle sollte bereits vor dem Einfüllen des Motoröls beginnen. Bei Kunststoffbehältern können während des Formprozesses, des Transports oder der Handhabung kleine Mängel entstehen. Gelangt ein defekter Behälter in den Abfüllprozess, kann Schmierstoff verschwendet werden, und es kann später während der Lagerung, des Transports oder der Nutzung durch den Kunden zu Undichtigkeiten kommen.
Das automatische Dichtheitsprüfgerät für Kanister prüft leere Behälter vor der Befüllung. Erfüllt ein Behälter die programmierten Prüfanforderungen nicht, kann er automatisch aus dem normalen Produktionsablauf aussortiert werden.
Leerer Kanister → Dichtheitsprüfung → Zugelassener Behälter → Befüllung
Das Prüfen der Behälter vor dem Befüllen kann dazu beitragen, zu verhindern, dass wertvolles Schmiermittel in defekte Verpackungen abgefüllt wird.
4. 12-Kopf-Motoröl-Abfüllmaschine für Nettogewicht
Die Abfüllmaschine ist das zentrale Dosiersystem der Produktionslinie. Bei diesem Projekt verfügt die vorgeschlagene Motoröl-Abfüllmaschine über 12 Füllköpfe, mit denen 4-Liter- und 5-Liter-Schmierstoffkanister nach Nettogewicht befüllt werden.
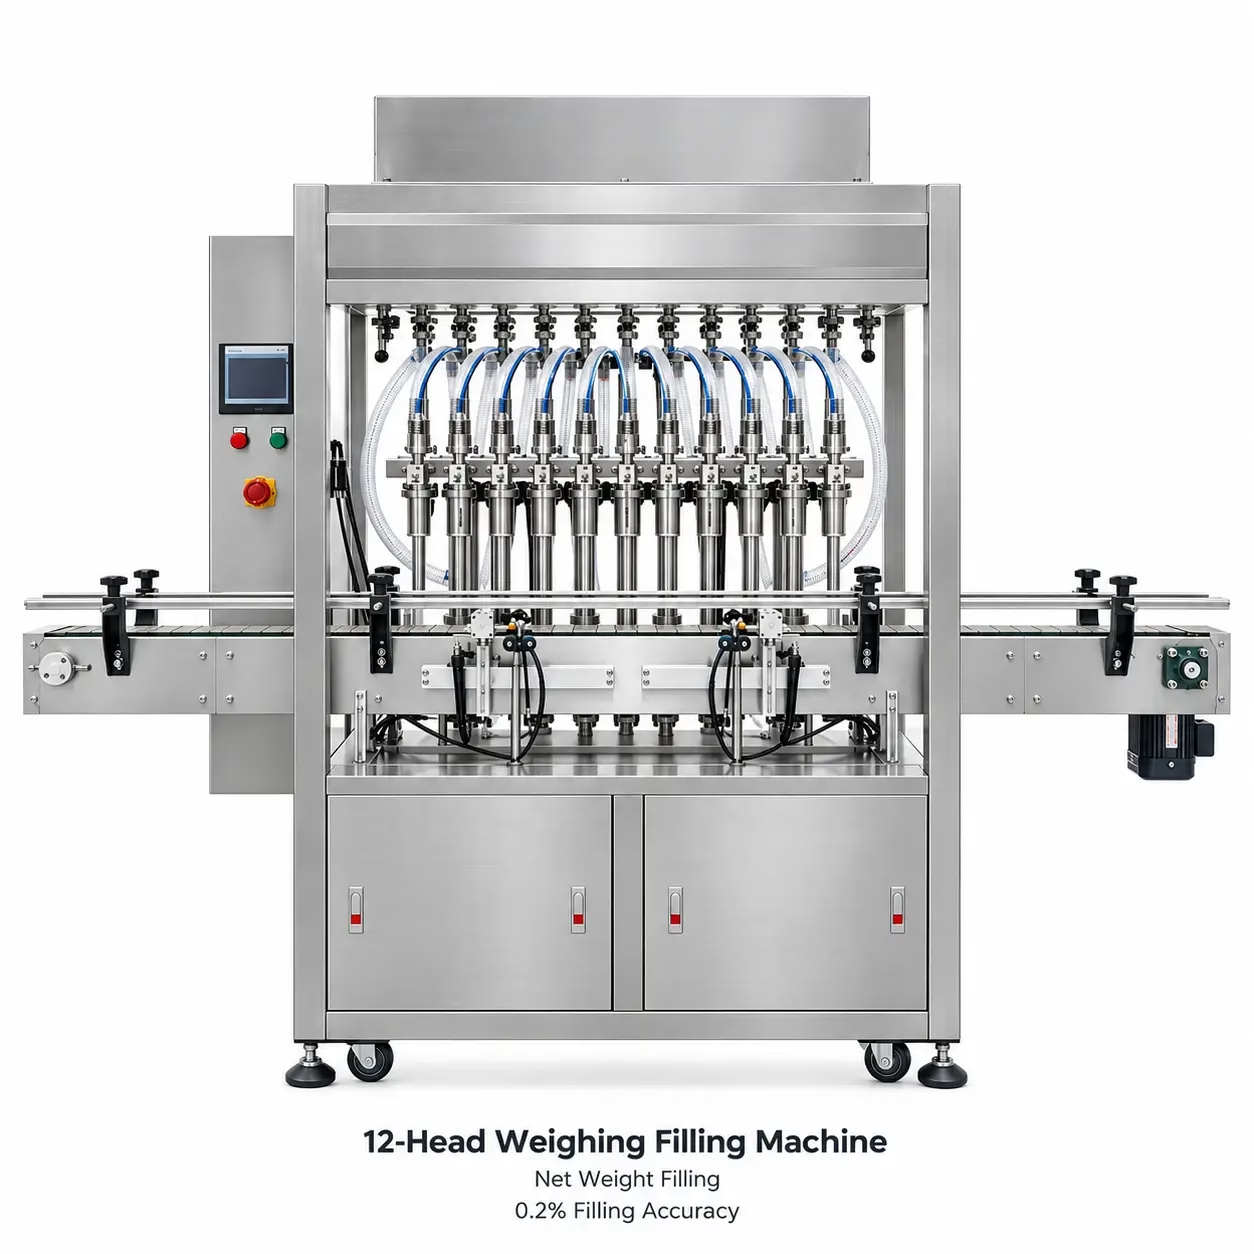
Schnelles Befüllen → Langsames Befüllen → Zielgewicht
In der ersten Phase wird das Schmiermittel mit einer höheren Durchflussrate zugeführt, um die Füllzykluszeit zu verkürzen. Sobald sich das gemessene Gewicht dem programmierten Sollwert nähert, schaltet das System auf eine niedrigere Füllrate um.
Die Phase des langsamen Befüllens trägt dazu bei, den abschließenden Dosiervorgang zu steuern und ein übermäßiges Überschreiten des Sollgewichts zu vermeiden, bevor dieses erreicht ist.
Die vorgeschlagene Konfiguration mit 12 Füllköpfen hat eine Füllkapazität von bis zu 2.500 Flaschen pro Stunde.
- SS304-Teile, die mit dem Produkt in Berührung kommen
- Füllstutzen aus Edelstahl
- SS304-Einhausung für den Abfüllbereich
- Automatische Wiegesteuerung
- Schnelle und langsame Füllphasen
- Dampfabsaugung
Warum sollte man bei Motoröl die Netto-Füllmenge verwenden?
Bei der Nettogewichtsabfüllung wird die Produktmasse direkt während des Abfüllvorgangs gemessen. Dieses Verfahren eignet sich für industrielle Schmierstoffanwendungen, bei denen eine kontrollierte Abfüllmenge wichtig ist.
Im Gegensatz zu einem einfachen, zeitgesteuerten Abfüllvorgang arbeitet die Wiege-Steuerung auf ein programmiertes Produktgewichtsziel hin. Eine nachgeschaltete Kontrollwaage kann dann nach dem Abfüllen eine unabhängige Überprüfung durchführen.
Abfüllmaschine = Dosierkontrolle | Kontrollwaage = Unabhängige Überprüfung der befüllten Behälter
Bei der praktischen Abfüllung nach Nettogewicht sollten bei der Konfiguration des Abfüllprozesses auch die Gewichtsschwankungen der leeren Kunststoffbehälter berücksichtigt werden. Die endgültige Vorgehensweise bei der Tarabehandlung sollte entsprechend den Behältereigenschaften und Produktionsanforderungen des Kunden festgelegt werden.
5. Warum die Viskosität des Motoröls wichtig ist
Ein Füllvolumen von 4 l oder 5 l allein reicht nicht aus, um die richtige Schmierstoffabfüllmaschine auszuwählen. Motoröle und Industrieschmierstoffe können unterschiedliche Viskositäten und Fließeigenschaften aufweisen. Auch die Produkttemperatur kann die Viskosität beeinflussen.
Daher können die tatsächlichen Schmierstoff-Eigenschaften folgende Faktoren beeinflussen:
- Abfüllgeschwindigkeit
- Düsendurchmesser
- Größe des Füllventils
- Auswahl der Pumpe
- Rohrdurchmesser
- Produktzufuhrdruck
- Abfüllzykluszeit
- Tropfregelung
Bevor eine automatische Schmierstoffabfüllanlage endgültig festgelegt wird, sollten die folgenden Produktinformationen überprüft werden:
- Schmierstofftyp
- Viskosität bei Fülltemperatur
- Produktdichte
- Fülltemperatur
- Schaumbildung oder Belüftungsverhalten
- Produktzufuhrdruck
- Position des Lagertanks
- Vorgeschriebene Reinigungsmethode
- Anforderungen an Materialien, die mit dem Produkt in Kontakt kommen
Bei der Konzeption einer professionellen Abfüllanlage sollten daher sowohl die Produkteigenschaften als auch die Verpackungseigenschaften berücksichtigt werden.
6. Dampfabsaugung während des Abfüllvorgangs
Das vorgeschlagene Abfüllsystem umfasst auch eine Dampfabsaugung im Bereich der Abfüllanlage. Dies veranschaulicht ein wichtiges Prinzip bei der Konstruktion industrieller Abfüllmaschinen.
Abfüllanlagen sollten nicht ausschließlich nach folgenden Kriterien ausgewählt werden:
- Flaschengröße
- Füllvolumen
- Anzahl der Düsen
- Erforderliche Flaschen pro Stunde
Auch die Produktionsumgebung und die Produkteigenschaften sollten bewertet werden. Je nach Schmierstoff und Produktionsbedingungen müssen bei der Projektplanung möglicherweise die Belüftung des Abfüllbereichs, Absaugvorrichtungen oder andere Maßnahmen zur Umgebungssteuerung berücksichtigt werden.
7. Kontrollwaage für gefüllte Kanister und automatische Aussortierung
Nach dem Befüllen durchläuft jeder Behälter eine eigenständige Kontrollwaage. Die Kontrollwaage vergleicht das Gewicht des Behälters mit den voreingestellten Ober- und Untergrenzen.
Liegt das gemessene Gewicht außerhalb des zulässigen Bereichs, kann der nicht konforme Kanister automatisch aussortiert werden.
Nettogewichtsabfüllung → Unabhängige Kontrollwägung → Automatische Aussortierung
Dies unterscheidet sich von der Vorgehensweise, sich ausschließlich auf das interne Wiegesystem der Abfüllmaschine zu verlassen. Die Abfüllmaschine steuert den Dosiervorgang, während die nachgeschaltete Kontrollwaage den fertigen Behälter unabhängig davon überprüft.
Bei Verpackungsanlagen für Motoröl mit hohem Durchsatz bietet diese zusätzliche Kontrollstelle eine weitere Ebene der Prozesskontrolle.
8. Automatische Zuführung, Platzierung und Verschließung von Verschlusskappen
Nachdem die korrekte Füllmenge überprüft wurde, muss der Kanister fest verschlossen werden.
Kappenzuführung → Kappensortierung → Kappenplatzierung → Kappenfestziehen
Die vorgeschlagene Maschine verfügt zudem über eine Überwachung des Vorhandenseins von Verschlüssen. Die endgültige Verschließleistung hängt von der jeweiligen Ausführung der Verschlüsse und Flaschenhälse ab.
Aus diesem Grund sollten Kunden Folgendes angeben:
- Tatsächliche Verschlussproben
- Proben aus dem Flaschenhals
- Kappenzeichnungen
- Flaschenzeichnungen
Das Verschlusssystem sollte anhand der tatsächlichen Verpackung ausgewählt werden und nicht allein anhand des Flaschenvolumens. Eine 5-Liter-Flasche eines Schmierstoffherstellers kann einen ganz anderen Verschluss haben als die 5-Liter-Flasche eines anderen Herstellers.
9. Industrielle Lasermarkierung und Rückverfolgbarkeit von Produkten
Nach dem Verschließen können Produktinformationen mithilfe eines industriellen Laserbeschriftungssystems auf den Behälter aufgebracht werden.
- Chargennummer
- Herstellungsdatum
- Verfallsdatum
- Produktionscode
- Rückverfolgbarkeitscode
Die Position der Beschriftung, die Schriftgröße und die erforderlichen Angaben sollten entsprechend dem Verpackungsdesign des Kunden bestätigt werden.
Die Rückverfolgbarkeit gewinnt besonders dann an Bedeutung, wenn Schmierstoffhersteller mehrere Schmierstoffsorten, Produktionschargen, Märkte oder Verpackungsformate im Sortiment haben.
10. Automatische Etikettierung von Motorölkanistern
Die automatische Etikettiermaschine positioniert die Etiketten und bringt sie während des laufenden Produktionsprozesses auf den Kanister auf. Eine präzise Etikettierung hängt nicht nur von der Etikettiermaschine selbst ab.
Das System muss folgende Werte stabil halten:
- Flaschenausrichtung
- Flaschenabstand
- Förderbandbewegung
- Etikettenzuführung
- Positionierung der Etiketten
Die endgültige Etikettiergeschwindigkeit hängt von der Behältergeometrie und den Etikettenabmessungen ab.
Für eine ordnungsgemäße technische Planung sollte der Kunde Folgendes bereitstellen:
- Flaschenzeichnungen
- Flaschenproben
- Etikettenabmessungen
- Etikettenmaterial
- Vorgeschriebene Position des Etiketts
Ein Etikettierer sollte daher erst konfiguriert werden, nachdem das endgültige Kanister- und Etikettendesign bestätigt wurde.
11. Bildverarbeitungssystem
Bei hohen Produktionsgeschwindigkeiten kann es schwierig und zu uneinheitlichen Ergebnissen führen, sich vollständig auf manuelle Prüfungen zu verlassen. Ein Bildverarbeitungssystem ermöglicht wiederholbare Prüfungen auf der Grundlage vordefinierter Kriterien.
Das vorgeschlagene Bildverarbeitungssystem kann folgende Komponenten prüfen:
- Gedruckte Informationen
- Codes
- Optisches Erscheinungsbild der Verpackung
- Etikettenqualität
Wird ein vordefinierter Fehler erkannt, kann das Prüfsystem ein Ausschuss- oder Stopp-Signal ausgeben. Die genauen Prüfkriterien müssen vor der endgültigen Systemkonfiguration vereinbart werden.
Ein Kunde möchte beispielsweise Folgendes überprüfen:
- Fehlende Beschriftungen
- Falsche Etikettenposition
- Unlesbare Codes
- Fehlender Druck
- Fehler beim Drucken
- Sichtbare Verpackungsmängel
Ein Bildverarbeitungssystem entfaltet seinen größten Nutzen, wenn die erforderlichen Fehlerkriterien vor der Inbetriebnahme klar definiert werden.
Qualitätskontrolle in einer Produktionslinie zur Abfüllung von Motoröl
Eines der wichtigsten Merkmale einer kompletten Abfüll- und Verpackungsanlage für Motoröl ist, dass die Qualitätskontrolle in mehreren Produktionsstufen erfolgen kann.
| Produktionsphase | Qualitätskontrollfunktion |
| Vor dem Befüllen | Leckageerkennung bei leeren Kanistern |
| Während des Abfüllens | Gewichtsgesteuerte Dosierung |
| Nach dem Befüllen | Kontrollwägung von befüllten Kanistern |
| Während des Verschließens | Überwachung der Anwesenheit von Kappen |
| Nach der Codierung und Kennzeichnung | Optische Prüfung |
| Nach dem Verpacken in Kartons | Kontrollwiegen von Kartons |
Dadurch entsteht eine mehrstufige Architektur der Qualitätskontrolle. Anstatt sich auf eine einzige Endkontrolle zu verlassen, können potenzielle Mängel näher an dem Prozessort erkannt werden, an dem sie auftreten.
12. Automatisches Verpacken in Kartons
Nachdem die einzelnen Motorölkanister befüllt, verschlossen, kodiert, etikettiert und geprüft wurden, können sie in den Bereich der Sekundärverpackung weitergeleitet werden.
Die automatische Kartonverpackungsmaschine gruppiert die fertigen Behälter und verpackt sie in der vorgegebenen Kartonkonfiguration.
Die endgültige Anordnung der Maschinen hängt ab von:
- Anzahl der Flaschen pro Karton
- Flaschenabmessungen
- Kartonabmessungen
- Flaschenausrichtung
- Verpackungsmuster für Kartons
- Erforderliche Produktionsrate
Die Sekundärverpackung sollte daher bereits bei der ursprünglichen Planung der Produktionslinie berücksichtigt werden und nicht erst später hinzugefügt werden, ohne die Kompatibilität hinsichtlich der Kapazitäten zu prüfen.
13. Karton-Kontrollwaage und Aussortiersystem
Die Qualitätskontrolle wird nach dem Verpacken in Kartons fortgesetzt. Die Karton-Kontrollwaage ermittelt das Bruttogewicht des gesamten Kartons.
Liegt das Kartongewicht außerhalb der voreingestellten Grenzwerte, kann der Karton automatisch aussortiert werden. Dies stellt eine weitere Kontrollstufe dar, bevor das Produkt in das Lager gelangt oder palettiert wird.
14. Tintenstrahldruck mit großen Schriftzeichen auf Karton
Nach dem Verpacken in Kartons kann ein industrieller Tintenstrahldrucker Logistik- und Produktionsinformationen direkt auf den Karton aufbringen.
- Chargennummer
- Herstellungsdatum
- Losnummer
- Versandinformationen
- Lagerkennzeichnung
- Produktkennzeichnung
Die Kennzeichnung auf Behälter- und Kartonebene dient unterschiedlichen Zwecken. Erstere dient der Identifizierung der einzelnen Schmierstoffverpackung, während letztere das Lager-, Logistik- und Vertriebsmanagement unterstützt.
15. Automatische Palettierung durch Roboter
Bei hohen Produktionsraten kann das wiederholte manuelle Stapeln von Kartons sehr arbeitsintensiv werden. Das Roboter-Palettiersystem erstellt automatisch programmierte Kartonmuster und stapelt die fertigen Kartons auf Paletten.
Die Konfiguration des Palettierers hängt ab von:
- Kartonabmessungen
- Kartongewicht
- Kartons pro Lage
- Anzahl der Schichten
- Palettenabmessungen
- Erforderliches Palettenmuster
- Produktionsgeschwindigkeit
Maßgeschneiderte Roboterwerkzeuge werden entsprechend der jeweiligen Kartonverpackung und der erforderlichen Handhabungsmethode ausgewählt. Das Palettiersystem sollte daher auf die tatsächliche Verpackungskonfiguration abgestimmt sein und nicht allein anhand der Roboter-Nutzlast ausgewählt werden.
16. Automatische Paletten-Stretchfolienverpackung
Nach dem Palettieren kann die fertige Ladung automatisch mit Stretchfolie umwickelt werden.
- Lagerumschlag
- Transport mit Gabelstaplern
- Wird geladen
- Verkehr
Welches Verpackungsprogramm erforderlich ist, hängt von der Palettenhöhe, den Palettenabmessungen, der Ladungsstabilität und den Transportanforderungen ab.
17. Automatisches Palettenumreifen
Die fertige Palette kann zudem durch eine automatische Umreifungsanlage laufen. Die Maschine bringt die Umreifungsbänder entsprechend der gewünschten Richtung und Menge an.
Die endgültige Konfiguration hängt ab von:
- Palettenabmessungen
- Palettenhöhe
- Anzahl der Riemen
- Riemenausrichtung
- Erforderliche Produktionskapazität
Die fertige Palette wird anschließend für die weitere Lagerabwicklung und den Versand vorbereitet.
Wie man die Angabe „2.500 Flaschen/Stunde“ in einer Produktionslinie zur Abfüllung von Motoröl versteht
Einer der häufigsten Fehler bei der Planung von Fertigungslinien ist die Annahme, dass eine Abfüllmaschine mit einer Nennleistung von 2.500 Flaschen pro Stunde automatisch bedeutet, dass die gesamte Fabrik kontinuierlich 2.500 fertige Flaschen pro Stunde produziert.
Das muss nicht unbedingt der Fall sein. Die tatsächliche Produktionskapazität hängt von der gesamten Produktionslinie ab, einschließlich:
- Taktzeit der Abfüllmaschine
- Kanisterversorgung
- Stabilität des Behälters
- Kappenbeschickung
- Verschließgeschwindigkeit
- Etikettiergeschwindigkeit
- Inspektionszyklus
- Kartonverpackung
- Palettieren
- Produktumstellung
- Maschinenstillstände
- Pufferkapazität
Der langsamste synchronisierte Prozess kann zum Engpass der gesamten Produktionslinie für die Motorölabfüllung werden. Daher sollte bei der Planung der gesamten Produktionslinie jede Maschine im Hinblick auf die erforderliche Produktionskapazität bewertet werden.
Die Kapazität einer Abfüllmaschine und die Gesamtkapazität der Anlage sind nicht immer identisch.
Für dieses Beispielprojekt ist die vorgeschlagene 12-Kopf-Abfüllmaschine für eine Leistung von bis zu 2.500 Flaschen pro Stunde ausgelegt. Die endgültige Dauerleistung der Produktionslinie sollte erst nach der Freigabe der gesamten Verpackungskonfiguration bestätigt werden.
Umgang mit verschiedenen 4-Liter- und 5-Liter-Kanistern
Eine Produktionslinie, die sowohl für 4-Liter- als auch für 5-Liter-Verpackungen ausgelegt ist, erfordert möglicherweise Anpassungen an mehreren Stationen.
Je nach den Unterschieden zwischen den beiden Kanisterformaten kann die Umstellung Folgendes umfassen:
- Einstellung der Förderbandführung
- Position der Abfülldüse
- Halteposition des Containers
- Einstellung des Verschlusskopfes
- Einstellung des Verschlusskappen-Zuführers
- Etikettenposition
- Rezept für die Kennzeichnung
- Rezept für die visuelle Prüfung
- Verpackungsmuster für Kartons
- Palettierungsprogramm
Wenn zwei Behälter ähnliche Abmessungen aufweisen, kann die Umstellung relativ einfach sein. Wenn sich ihre Formen, Hälse, Verschlüsse und Kartons erheblich unterscheiden, sind möglicherweise zusätzliche Anpassungen oder Austauschteile erforderlich.
Daher sollten die tatsächlichen Proben der 4-Liter- und 5-Liter-Flaschen geprüft werden, bevor die endgültige Auslegung der Produktionslinie bestätigt wird.
Steuerungssysteme und industrielle Komponenten
Eine komplette Abfüllanlage für Motoröl sollte ebenfalls als ein integriertes Automatisierungssystem betrachtet werden.
Die geplante Anlage kann industrielle Komponenten nutzen, darunter:
- Siemens oder eine gleichwertige SPS
- Siemens-Touchscreen oder gleichwertiges HMI-Touchscreen-Gerät
- Panasonic-Servomotoren
- Schneider-Frequenzumrichter
- Omron-Sensoren
- Pneumatikkomponenten von SMC
- Airtac-Magnetventile
- Elektrische Komponenten von Schneider
- SKF-/NSK-Lager
- Förderbandkomponenten von Rexnord / Habasit
Die mit dem Produkt in Berührung kommenden Werkstoffe können je nach Anwendungsanforderungen zwischen SS304 und SS316 ausgewählt werden. Bei diesem Beispielprojekt für Motoröl wird SS304 in den entsprechenden Bereichen der Befüllung und an den Kontaktstellen mit dem Kanister verwendet.
Die endgültigen Marken und Komponentenspezifikationen sollten im Rahmen der Projektplanung bestätigt werden, da die Kundennormen und die lokalen Projektanforderungen voneinander abweichen können.
Bei Projekten, die für die Europäische Union bestimmt sind, sollten die endgültige Konstruktion der Maschine und die Dokumentation anhand der geltenden Anforderungen überprüft werden, darunter Verordnung (EU) 2023/1230 über Maschinen.
Werkslayout für eine Produktionslinie zur Abfüllung von Motoröl
Die Auswahl der richtigen Maschinen ist nur ein Aspekt bei der Planung einer effizienten Schmierstoffabfüllanlage. Auch die räumliche Anordnung wirkt sich auf die Anlagenleistung, die Zugänglichkeit und die zukünftige Wartung aus.
Zu den wichtigen Aspekten beim Layout gehören:
- Verfügbare Produktionsfläche
- Gerade, L-förmige oder U-förmige Förderbahnanordnung
- Arbeitsbereiche für Bediener
- Zugang für Wartungsarbeiten
- Standorte der Schaltschränke
- Druckluftversorgung
- Standort des Schmierstoffvorratsbehälters
- Produktverrohrung
- Ladezone für leere Kanister
- Entladebereich für fertige Paletten
- Gabelstaplerverkehr
- Zugang zum Lager
- Sicherheitsbereiche an Maschinen
- Deckenhöhe
Bevor eine komplette Produktionslinie endgültig festgelegt wird, empfehlen wir, nach Möglichkeit eine Werksplanzeichnung vorzulegen. So lassen sich der Förderweg und die Anordnung der Maschinen unter Berücksichtigung der tatsächlichen Produktionsfläche des Kunden beurteilen.
Erforderliche Informationen für die Planung einer Produktionslinie zum Abfüllen von Motoröl
Ein professionelles Angebot sollte nicht nur mit “Ich benötige eine 5-Liter-Ölabfüllmaschine” beginnen. Für eine umfassende technische Planung sind weitaus mehr Informationen hilfreich.
| Kundeninformationen | Warum das wichtig ist |
| Produktname | Richtet die Anwendung ein |
| Produktdichte | Unterstützt Gewichts- und Füllmengenberechnungen |
| Produktviskosität | Beeinflusst die Konstruktion von Pumpen, Rohrleitungen, Ventilen und Düsen |
| Fülltemperatur | Kann die Viskosität des Schmiermittels beeinflussen |
| Kanistervolumen | Legt den Füllbereich fest |
| Abmessungen des Kanisters | Erforderlich für Anleitungen und die Maschinenkonfiguration |
| Flaschenprobe | Empfohlen für praktische Tests |
| Halsdurchmesser | Wichtig für die Gestaltung der Fülldüse |
| Kappenmuster oder Zeichnung | Erforderlich für die Zuführung und das Verschließen der Verschlusskappen |
| Etikettenabmessungen | Erforderlich für die Konfiguration der Etikettiermaschine |
| Etikettenposition | Legt die Konfiguration des Applikators fest |
| Kartonabmessungen | Für die Kartonverpackung erforderlich |
| Flaschen pro Karton | Legt das Verpackungsmuster für Kartons fest |
| Palettenabmessungen | Für die Palettierung erforderlich |
| Kartons pro Lage | Erforderlich für die Roboterprogrammierung |
| Zielanzahl Flaschen pro Stunde | Ermittelt die Leitungskapazität |
| Werkslayout | Legt die Anordnung der Förderbänder fest |
| Stromversorgung | Für die Maschinenkonfiguration erforderlich |
| Druckluftversorgung | Erforderlich für pneumatische Anlagen |
| Angaben zum Produktvorratsbehälter | Erforderlich für die Auslegung von Pumpen und Rohrleitungen |
| Prüfvorschriften | Erforderlich für die Konfiguration des Bildverarbeitungssystems und der Kontrollwaage |
Die Bereitstellung dieser Informationen hilft den Ingenieuren dabei, das gesamte System auf den tatsächlichen Produktionsprozess abzustimmen.
Häufige Fehler bei der Auswahl einer Produktionslinie zum Abfüllen von Motoröl
1. Die Auswahl einer Abfüllmaschine ausschließlich anhand des Flaschenvolumens
Zwei Produkte können zwar beide in 5-Liter-Flaschen abgefüllt werden, erfordern jedoch sehr unterschiedliche Abfüllanlagen, da sich ihre Viskosität, ihr Fließverhalten und ihre Produktionsanforderungen unterscheiden.
2. Nichtberücksichtigung der Produktviskosität
Die Viskosität beeinflusst die Abfüllgeschwindigkeit, die Düsenauswahl, die Ventilgröße, die Pumpenanforderungen und die Rohrleitungen.
3. Festlegung der Abfüllgeschwindigkeit ohne Überprüfung der nachgeschalteten Maschinen
Eine schnelle Abfüllmaschine kann ihr volles Produktionspotenzial nicht ausschöpfen, wenn der Verschließ-, Etikettier- oder Kartonverpackungsbereich zum Engpass wird.
4. Auswahl einer Verschließmaschine ohne echte Verschlussproben
Die Abmessungen der Verschlüsse, das Material, die Gewindeausführung und der Flaschenhals beeinflussen alle die Konstruktion der Verschließmaschine.
5. Auswahl eines Etikettierers vor der Fertigstellung der Verpackung
Die Form der Behälter und die Größe der Etiketten sollten bestätigt werden, bevor das Etikettiersystem endgültig festgelegt wird.
6. Nichtbeachtung der Puffer- und Akkumulationsanforderungen
Kurzzeitige Störungen stromaufwärts oder stromabwärts können den gesamten Betrieb zum Erliegen bringen, wenn keine Akkumulationsstrategie vorgesehen ist.
7. Die Palettierung als eigenständiges Projekt behandeln
Die Palettierkapazität sollte anhand der Kartonausstoßleistung der gesamten Verpackungslinie berechnet werden.
8. Annahme, dass die Nennleistung der Maschine der tatsächlichen Produktionsleistung entspricht
Eine nachhaltige Produktion hängt vom gesamten System ab und nicht von den Spezifikationen einer einzelnen Maschine.
9. Versäumnis, Prüfkriterien festzulegen
Die optische Prüfung und die automatische Aussortierung funktionieren am besten, wenn vor der Inbetriebnahme klar definiert wird, welche Zustände akzeptabel und welche inakzeptabel sind.
Wann ist eine 12-Kopf-Abfüllanlage für eine Produktionslinie zur Abfüllung von Motoröl geeignet?
Eine 12-Kopf-Abfüllmaschine kann geeignet sein, wenn die erforderliche Produktionskapazität so hoch ist, dass eine geringere Anzahl von Füllstationen zu einem übermäßig langen Füllzyklus führen würde.
Die richtige Anzahl an Abfüllköpfen lässt sich jedoch nicht allein anhand der erforderlichen Flaschen pro Stunde bestimmen.
Zu den wichtigen Faktoren zählen:
- Füllvolumen
- Viskosität des Schmiermittels
- Produktdurchflussrate
- Durchflussleistung der Düse
- Füllziel
- Erforderliche Füllmengenregelung
- Zeit für die Indizierung von Containern
- Gesamtproduktionskapazität
Die in diesem Artikel beschriebene Konfiguration mit 12 Köpfen ist daher ein Beispiel für eine Projektkonfiguration und keine allgemeingültige Vorgabe für jede 4L- oder 5L-Schmierstoff-Produktionslinie.
Warum eine vollständige Linienintegration wichtig ist
Eine komplette Produktionslinie für die Abfüllung von Motoröl sollte als ein aufeinander abgestimmtes Produktionssystem konzipiert sein, bei dem die Abfüllung, der Verschluss, die Prüfung, die Kartonverpackung und die Palettenhandhabung auf die erforderliche Produktionsleistung abgestimmt sind.
Das Ingenieurteam sollte folgende Fragen prüfen:
- Kann jede nachgeschaltete Maschine die Ausgabe der vorgeschalteten Maschine verarbeiten?
- Wo sollte die Ansammlung erfolgen?
- Was passiert, wenn eine Maschine vorübergehend ausfällt?
- Welche Mängel sollten zu einer Rückweisung führen?
- Bei welchen Störungen sollte die Leitung abgeschaltet werden?
- Wie werden die verschiedenen Kanister ausgetauscht?
- Wie erhalten die Bediener Zugang zu den Maschinen?
- Steht ausreichend Platz für Wartungsarbeiten zur Verfügung?
- Kann der Palettierbereich die Kartonausgabe bewältigen?
- Ist das Produktzuführungssystem in der Lage, die erforderliche Abfüllrate aufrechtzuerhalten?
Diese Fragen sind oft wichtiger als der bloße Vergleich der Nenngeschwindigkeit einzelner Maschinen.
Vom Einfüllen von Motoröl bis zur kompletten Schmierstoffverpackung
Shanghai GLZON Equipment Co., Ltd. ist auf industrielle Wiege-, Abfüll- und Verpackungsanlagen spezialisiert.
Unser Produktangebot umfasst Lösungen für:
- Motoröl einfüllen
- Schmierstoffbefüllung
- Abfüllung von Flaschen und Kanistern
- Eimer befüllen
- Fassbefüllung
- IBC-Befüllung
- Automatisches Verschließen
- Kennzeichnung
- Kontrollwägung
- Prüfung
- Kartonverpackung
- Palettieren
- Industrielle Wiegesysteme
Bei umfassenden Schmierstoffprojekten ist es unser Ziel, den gesamten Produktionsprozess zu bewerten:
Informationen zu entsprechenden Anlagen für die Abfüllung von Flüssigkeiten finden Sie in unserem Lösungen für automatische Abfüllmaschinen.
Leerbehälter → Prüfung → Abfüllung → Gewichtsüberprüfung → Verschließen → Codierung → Etikettierung → Optische Prüfung → Kartonverpackung → Kartonprüfung → Palettierung → Endverpackung auf Paletten
Die Abfüllmaschine sollte nicht als isoliertes Gerät betrachtet werden.
Häufig gestellte Fragen
Welche Behältergrößen kann eine Produktionslinie für die Abfüllung von Motoröl verarbeiten?
Die Beispiel-Fertigungslinie ist auf 4-Liter- und 5-Liter-Kunststoffkanister für Motoröl ausgelegt. Andere Behältergrößen können entsprechend den Verpackungsanforderungen des Kunden geprüft werden.
Wie groß ist das Fassungsvermögen?
Die vorgeschlagene 12-Kopf-Nettogewichtsabfüllmaschine hat eine Abfüllleistung von bis zu 2.500 Flaschen pro Stunde. Die tatsächliche Gesamtleistung der Anlage hängt von der Leistung und Konfiguration aller vor- und nachgeschalteten Anlagen ab.
Welche Füllmethode wird verwendet?
Das vorgeschlagene System arbeitet mit einer Nettogewichtsabfüllung mit schnellen und langsamen Abfüllphasen.
Können fehlerhafte Einträge automatisch zurückgewiesen werden?
Ja. Die Anlage umfasst eine Kontrollwaage für befüllte Kanister, die jeden Behälter mit den voreingestellten Gewichtsgrenzen vergleicht und nicht konforme Einheiten aussortiert.
Kann das System leere Flaschen vor dem Befüllen prüfen?
Ja. Ein automatischer Dichtheitsprüfer überprüft leere Kanister vor dem Befüllen und sortiert fehlerhafte Behälter aus.
Setzt die Anlage die Verschlusskappen automatisch auf und zieht sie fest?
Ja. Das vorgeschlagene System umfasst die automatische Zuführung, Sortierung, Platzierung und Verschließung der Verschlüsse sowie eine Überwachung auf das Vorhandensein der Verschlüsse.
Kann das System Etiketten und gedruckte Informationen prüfen?
Ja. Das vorgeschlagene Bildverarbeitungssystem kann gedruckte Informationen, Codes, das Aussehen der Verpackung und die Etikettenqualität anhand vordefinierter Prüfkriterien überprüfen.
Umfasst die Produktionslinie auch die Kartonverpackung?
Ja. Die vorgeschlagene Komplettanlage umfasst eine automatische Kartonverpackung sowie eine Karton-Kontrollwägung.
Umfasst das System auch die Palettierung?
Ja. Die Konfiguration am Ende der Produktionslinie umfasst die robotergestützte Palettierung, das Umwickeln der Paletten mit Stretchfolie und das Umreifen der Paletten.
Kann die Anlage verschiedene Schmierstoffprodukte verarbeiten?
Die Produktionslinie kann entsprechend den tatsächlichen Eigenschaften des Schmierstoffs konfiguriert werden. Die Viskosität, Dichte und Temperatur des Produkts sowie die Materialverträglichkeit und die Reinigungsanforderungen sollten geprüft werden, bevor die endgültige Anlagenkonfiguration bestätigt wird.
Planen Sie eine Produktionslinie zum Abfüllen von Motoröl?
Wenn Sie eine neue Produktionslinie für die Abfüllung von Motoröl entwickeln, Ihre Schmierstoffproduktion ausweiten oder manuelle Verpackungsanlagen durch ein automatisiertes System ersetzen möchten, senden Sie unserem Ingenieurteam bitte die folgenden Informationen:
- Produktspezifikation
- Viskosität und Dichte des Produkts
- Fülltemperatur
- Zeichnungen oder Muster von Kanistern
- Zeichnungen oder Muster von Verschlusskappen
- Etikettenabmessungen
- Kartonabmessungen
- Flaschen pro Karton
- Erforderliche Flaschen pro Stunde
- Palettenabmessungen und Palettenaufbau
- Werkslayout
- Verfügbare Strom- und Druckluftversorgung
Die Shanghai GLZON Equipment Co., Ltd. kann daraufhin den gesamten Prozess – von der Handhabung der leeren Kanister über die Abfüllung bis hin zur Qualitätskontrolle, Kartonverpackung und Palettenhandhabung – bewerten und auf der Grundlage der tatsächlichen Produktionsanforderungen eine Anlagenkonfiguration vorschlagen.