エンジンオイル充填生産ライン:4Lおよび5L用潤滑油包装システム一式
高速エンジンオイル充填生産ラインは、単に充填機をいくつかのコンベアに接続しただけのものとは異なります。.
工業規模の生産において、空容器の搬送、充填制御、キャップの供給、印字、ラベル貼り、検査、カートン詰め、パレット搬送は、すべて連携した一つのシステムとして機能しなければなりません。いずれかの工程が不安定になったり、要求される速度に追いつけなくなったりすると、生産ライン全体の生産量が低下する恐れがあります。.
この記事では、上海GLZON設備有限公司が、4Lおよび5Lのキャニスター向けエンジンオイル充填生産ラインを、空容器の準備から正味重量充填、品質検査、段ボール梱包、そして最終的なパレット積み込みに至るまで、どのように構成しているかを解説します。.
この生産ラインの例では、高速および低速の充填ステージを備え、蒸気抽出機能を有し、1時間あたり最大2,500本の充填能力を持つ12ヘッドの正味重量式充填機が使用されています。.
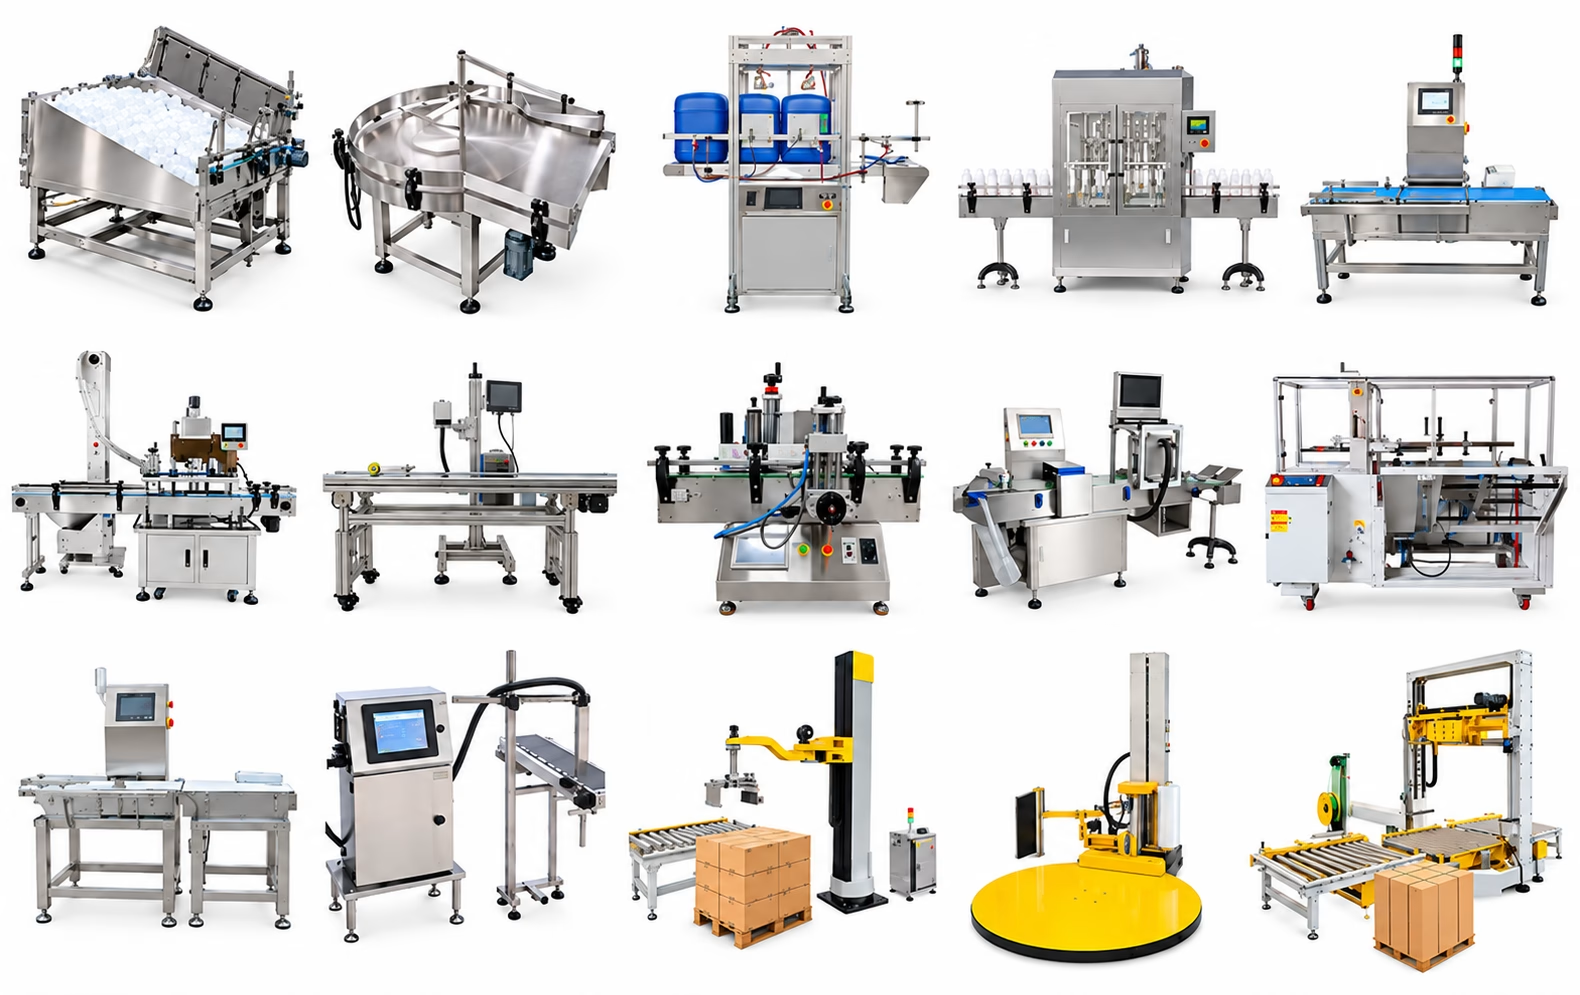
例:4Lおよび5Lエンジンオイル充填ラインの構成
| パラメータ | 提案された構成 |
| 製品 | エンジンオイル/潤滑油 |
| コンテナ | プラスチック製の容器 |
| 充填量 | 4Lおよび5L |
| 充填方法 | 正味重量充填 |
| 充填ヘッド | 12 |
| 充填順序 | 急速充填 + 低速充填 |
| 充填容量 | 最大2,500本/時間 |
| 充填材 | 提案された構成におけるSS304 |
| 空コンテナの検査 | 自動リーク試験 |
| 充填済み容器の検査 | 自動排出機能付きチェックウェイヤー |
| キャップの点検 | キャップの存在監視 |
| ラベルおよびコードの検査 | 外観検査 |
| 二次包装 | 自動カートン梱包 |
| 段ボールの検査 | カートン用チェックウェイヤー |
| 行末処理システム | ロボットによるパレタイジング + ストレッチ包装 + パレット結束 |
エンジンオイルの充填生産ラインを設計する際には、単に名目上のボトル容量のみに基づいて選定するのではなく、実際に使用される潤滑油、ボトル、キャップ、ラベル、カートン、パレット、および工場の状況に合わせて設計すべきである。.
エンジンオイル充填生産ラインの仕組み
設計上の観点から、生産ラインは4つの主要な機能ゾーンに分けられます。このアプローチにより、潤滑油の充填および包装ライン全体を、独立した機械の集合体ではなく、1つの生産システムとして評価することが可能になります。.
ゾーン1 – 空コンテナの準備
キャニスターのバッファ保管 → 自動仕分け → 空キャニスターの気密試験
ゾーン2 – 一次包装
正味重量充填 → 充填済み容器の重量検査 → キャップのセットおよびキャッピング
ゾーン3 – 識別および品質検査
レーザーマーキング → 自動ラベリング → 画像検査
ゾーン4 – 中間包装および最終包装
段ボール梱包 → 段ボール重量検査 → 段ボール印刷 → ロボットによるパレタイジング → ストレッチ包装 → パレット結束
1. キャニスターバッファーの保管:安定した生産の維持
生産工程は、エンジンオイルが充填機に届く前から始まります。空のプラスチック容器は、上流工程のブロー成形プロセスから搬入される場合もあれば、別途供給される場合もあります。十分な蓄積量がないまま、これらを高速充填機に直接送り込むと、不必要な生産中断を招く恐れがあります。.
キャニスターバッファは、空容器の供給と下流の生産ラインとの間で、管理された保管機能を提供します。この構成では、バッファは最大500個のキャニスターを収容でき、その排出速度は生産ラインに合わせて調整されます。.
キャニスター接触デッキおよびガイドはSS304で設計されていますが、支持構造には塗装済みの炭素鋼を使用することができます。.
バッファはなぜ重要なのでしょうか?
バッファは単なる保管場所ではありません。生産ラインの異なるセクション間で生じる短時間の中断を緩和する役割を果たします。例えば、上流工程での容器供給が一時的に遅れた場合でも、十分に蓄積された容器があれば、充填工程は直ちに停止することなく、稼働を継続できる可能性があります。.
高速包装ラインにおいて、効果的な蓄積は生産ラインのバランス調整において重要な要素である。.
2. キャニスターの自動仕分けおよび向き合わせ
集積後、空の容器は正しい向きに整列させ、管理された単一レーンの流れへと移送しなければなりません。.
- 容器を分類する
- 向きを修正する
- 容器を生産ラインに計量して投入する
- 下流の機器に対して安定したコンテナ間隔を確保する
正しい向きに配置することが重要なのは、後続の機械がコンテナの位置が予測可能であることを前提としているためです。これには、充填ノズル、キャッピング装置、ラベリング機、コーディングシステム、およびビジョン検査ステーションなどが含まれます。.
提案されている仕分けシステムは、最終的に承認されるキャニスターの設計次第では、1時間あたり約2,500本のボトルを処理できる生産ラインに対応できるよう設計されています。.
3. 空のキャニスターの自動漏れ検査
品質管理は、エンジンオイルを充填する前から開始すべきです。プラスチック容器には、成形、輸送、または取り扱い中に微細な欠陥が生じることがあります。欠陥のある容器が充填工程に混入すると、潤滑油が無駄になるだけでなく、その後の保管、輸送、あるいは顧客による使用中に漏れが発生する恐れがあります。.
自動キャニスター漏れ検査機は、充填前に空の容器を検査します。容器がプログラムされた検査要件を満たさない場合、通常の生産ラインから自動的に除外されます。.
空の容器 → 気密試験 → 合格した容器 → 充填
充填前に容器を検査することで、欠陥のある容器に貴重な潤滑油が充填されるのを防ぐことができます。.
4. 12ヘッド式実重量式エンジンオイル充填機
充填機は、生産ラインの中核となる計量システムです。本プロジェクトで提案されているエンジンオイル充填機は、12個の充填ヘッドを備え、4Lおよび5Lの潤滑油容器に正味重量に基づいて充填を行います。.
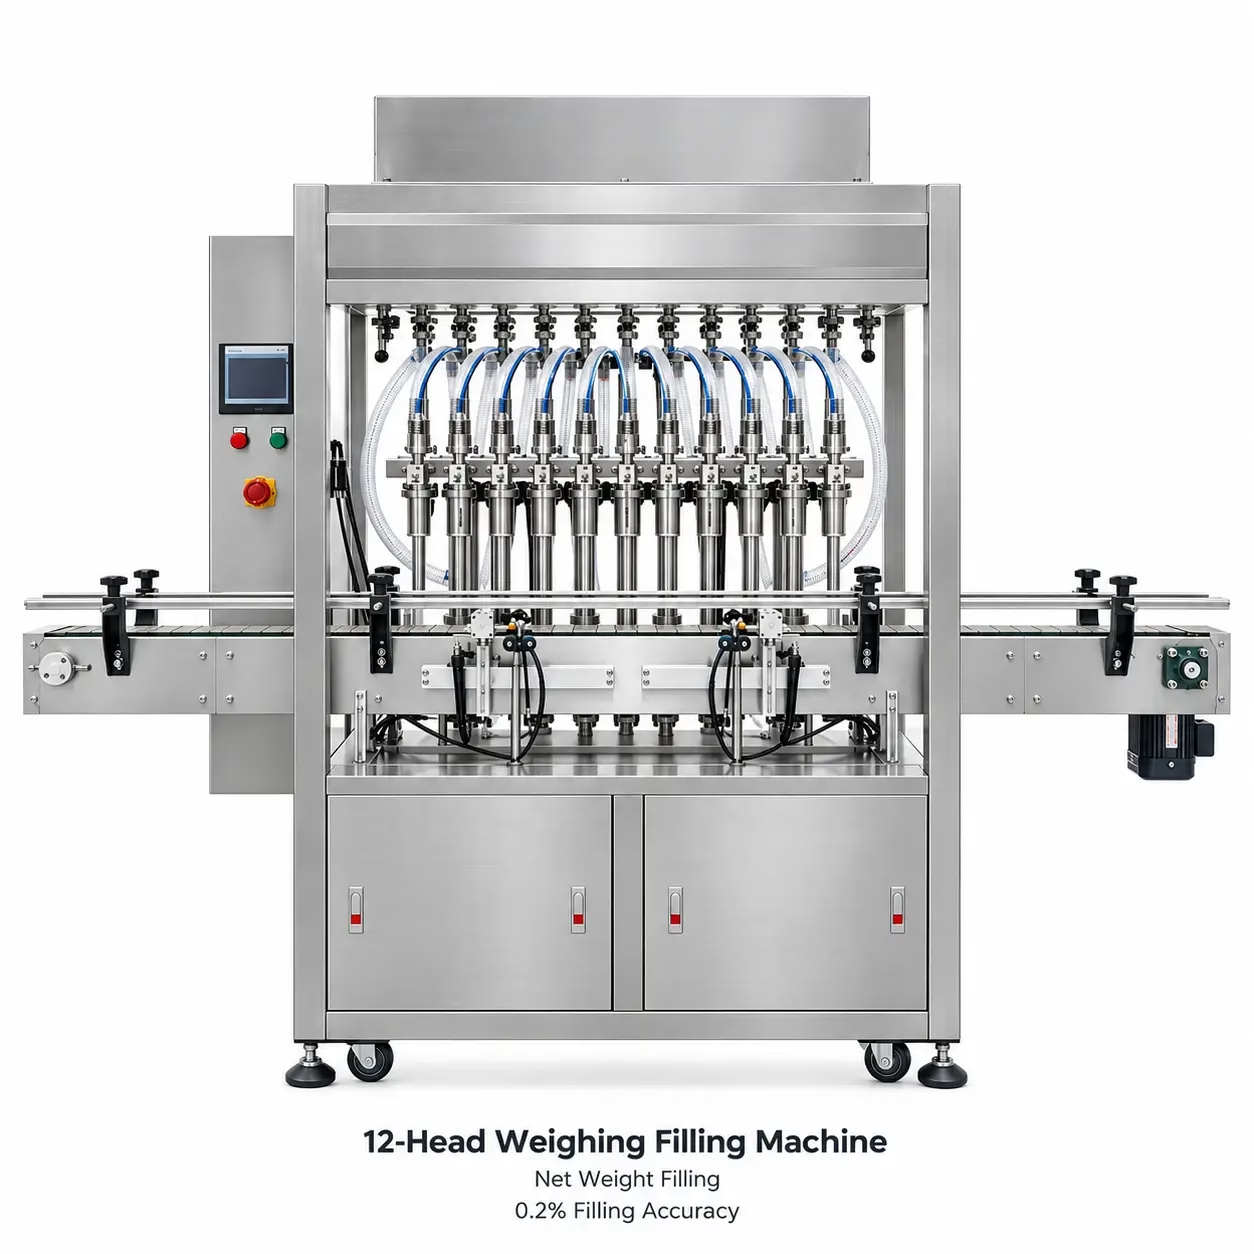
高速充填 → 低速充填 → 目標重量
第1段階では、充填サイクル時間を短縮するため、潤滑剤をより高い流量で供給します。測定された重量が設定値に近づくと、システムはより低い充填レートに切り替わります。.
この緩やかな充填段階により、最終的な充填プロセスを制御し、目標重量に達する前に生じる過度なオーバーシュートを低減することができます。.
提案されている12ヘッド構成の充填能力は、最大で1時間あたり2,500本です。.
- SS304の製品接触部
- ステンレス製の充填ノズル
- SS304充填エリア用エンクロージャー
- 自動計量制御
- 高速充填段階と低速充填段階
- 蒸気抽出
なぜエンジンオイルの充填に正味重量方式を用いるのか?
正味重量充填では、充填工程中に製品の質量を直接測定します。この方法は、充填量の管理が重要な工業用潤滑油の用途に適しています。.
単純な時間ベースの充填プロセスとは異なり、計量コントローラは、プログラムされた目標製品重量を達成するよう動作します。その後、下流に設置されたチェックウェイヤーが、充填後の独立した検査を行うことができます。.
充填機 = 充填量の制御 | チェックウェイヤー = 充填済み容器の個別の検証
実際の正味重量充填作業においては、充填プロセスを設定する際に、空のプラスチック容器の重量のばらつきも考慮する必要があります。最終的なタレ処理方法は、顧客の容器の特性や生産要件に応じて確定する必要があります。.
5. エンジンオイルの粘度が重要な理由
充填容量が4Lまたは5Lであるという情報だけでは、適切な潤滑油充填機を選定するには不十分です。エンジンオイルや工業用潤滑油は、粘度や流動特性が異なる場合があります。また、製品の温度も粘度に影響を与える可能性があります。.
その結果、潤滑剤の実際の特性は、以下の点に影響を及ぼす可能性があります:
- 充填速度
- ノズルの直径
- 充填バルブのサイズ
- ポンプの選定
- パイプの直径
- 製品の供給圧力
- 充填サイクル時間
- 点滴制御
自動潤滑剤充填ラインを確定する前に、以下の製品情報を確認する必要があります:
- 潤滑剤の種類
- 充填温度における粘度
- 製品の密度
- 充填温度
- 発泡性または通気性
- 製品の供給圧力
- 貯蔵タンクの位置
- 必須の洗浄方法
- 製品と接触する材料の要件
したがって、専門的な充填ラインの設計は、製品の特性と包装の特性の両方を踏まえて始めるべきである。.
6. 充填時の蒸気抽出
提案されている充填システムには、充填エリア周辺での蒸気抽出機能も含まれています。これは、工業用充填機の設計における重要な原則を示しています。.
充填装置の選定は、以下の点のみに基づいて行うべきではありません:
- ボトルのサイズ
- 充填量
- ノズルの数
- 1時間あたりの必要ボトル数
また、生産環境や製品の特性についても評価を行う必要があります。潤滑剤や生産条件によっては、プロジェクトの設計段階で、充填エリアの換気、排気、あるいはその他の環境管理措置を検討する必要がある場合があります。.
7. 充填済みカートリッジ用チェックウェイヤーおよび自動排除装置
充填後、各容器は独立したチェックウェイヤーを通過します。チェックウェイヤーは、容器の重量を、あらかじめ設定された上限値および下限値と比較します。.
測定された重量が許容範囲外の場合、規格外キャニスターは自動的に排除されます。.
正味重量充填 → 独立した計量検査 → 自動排除
これは、充填機の内蔵計量システムのみに依存する場合とは異なります。充填機が充填操作を制御する一方で、下流にあるチェックウェイヤーが完成した容器を独立して検査します。.
大量生産型のエンジンオイル充填ラインにおいて、この追加の検査ポイントは、工程管理のさらなる強化につながります。.
8. キャップの自動供給、配置、およびキャッピング
適切な充填量が確認された後、キャニスターをしっかりと閉める必要があります。.
キャップ供給 → キャップ選別 → キャップ設置 → キャップ締め付け
提案されている機械には、キャップの有無を監視する機能も備わっています。実際のキャッピング能力は、使用するキャップおよびボトルネックの設計によって異なります。.
そのため、お客様には以下の情報をご提供いただく必要があります:
- 実際のキャップのサンプル
- ボトルネック試料
- キャップの図面
- ボトルのイラスト
キャップの選定は、単にボトルの容量のみに基づいて行うのではなく、実際のパッケージを確認した上で決定する必要があります。ある潤滑油メーカーの5Lボトルと、別のメーカーの5Lボトルでは、使用されているキャップがまったく異なる場合があります。.
9. 産業用レーザーマーキングと製品のトレーサビリティ
キャップを閉めた後、産業用レーザーマーキングシステムを使用して、容器に製品情報を刻印することができます。.
- ロット番号
- 制作日
- 有効期限
- 制作コード
- トレーサビリティコード
マーキング位置、文字サイズ、および必要な情報は、お客様のパッケージデザインに基づき確認する必要があります。.
潤滑油メーカーが複数の潤滑油グレード、製造ロット、市場、または包装形態を扱っている場合、トレーサビリティはとりわけ重要になります。.
10. エンジンオイル缶の自動ラベリング
自動ラベリング機は、連続生産中に容器の位置を合わせ、ラベルを貼り付けます。正確なラベリングは、ラベリング機そのものだけによるものではありません。.
システムは、以下の項目を安定して維持しなければならない:
- ボトルの向き
- ボトル間隔
- コンベヤーの動き
- ラベルの供給
- ラベルの位置決め
最終的な貼付速度は、容器の形状やラベルの寸法によって異なります。.
適切な設計を行うため、お客様には以下のものを提供していただく必要があります:
- ボトルのイラスト
- ボトルサンプル
- ラベルの寸法
- ラベルの素材
- ラベルの配置位置(必須)
したがって、実際の容器とラベルのデザインが確定してから、ラベラーの設定を行う必要があります。.
11. 視覚検査システム
生産速度が速い場合、手作業による検査のみに頼ることは困難になり、検査結果にばらつきが生じやすくなります。マシンビジョンシステムは、あらかじめ定義された基準に基づいて、再現性のある検査を実現します。.
提案されている外観検査システムは、以下の検査が可能です:
- 印刷物
- コード
- パッケージの外観
- ラベルの品質
あらかじめ定義された欠陥が検出された場合、検査システムは不良判定信号または停止信号を出力することができます。具体的な検査基準については、システムの最終構成を決定する前に合意しておく必要があります。.
たとえば、顧客は次のようなことを確認したい場合があるかもしれません:
- ラベルの欠落
- ラベルの位置が間違っている
- 判読不能なコード
- 印刷漏れ
- 印刷ミス
- 目に見える包装の欠陥
ビジョンシステムは、稼働開始前に必要な欠陥基準が明確に定義されている場合に、その真価を発揮します。.
エンジンオイル充填生産ラインにおける品質管理
エンジンオイルの充填・包装一貫ラインの最も重要な特徴の一つは、複数の生産段階で品質検査が行える点である。.
| 制作段階 | 品質管理機能 |
| 充填する前に | 空のカートリッジの漏れ検知 |
| 充填中 | 重量制御による投与 |
| 充填後 | 充填済みキャニスターのチェック計量 |
| キャッピング中 | キャップの装着状態の監視 |
| コーディングおよびラベル付けの後 | 外観検査 |
| 段ボール箱への梱包後 | カートンの重量検査 |
これにより、多層的な品質管理体制が構築されます。最終検査のみに頼るのではなく、潜在的な欠陥を、それが発生する工程のより近い段階で検出できるようになります。.
12. 自動段ボール箱梱包
個々のエンジンオイル缶は、充填、キャップ締め、コード印字、ラベル貼り、検査を終えた後、二次包装工程へと送られます。.
自動カートン梱包機は、完成したキャニスターをまとめて、所定のカートン構成に従って積み込みます。.
最終的な機械の配置は、以下の要因によって決まります:
- 1カートンあたりの本数
- ボトルの寸法
- 段ボールの寸法
- ボトルの向き
- 段ボール箱の梱包パターン
- 必要な生産量
したがって、二次包装については、生産ラインの初期設計段階で検討すべきであり、容量の適合性を確認せずに後から追加すべきではない。.
13. カートン用チェックウェイヤーおよび不良品選別システム
段ボール箱への梱包後も品質検査は続きます。段ボール箱用チェックウェイヤーは、梱包済みの段ボール箱の総重量を測定します。.
段ボールの重量が設定された許容範囲外となった場合、その段ボールは自動的に排除されます。これにより、製品が倉庫へ搬入されたりパレタイジングされたりする前に、さらなる検査段階が設けられます。.
14. 大文字用段ボールへのインクジェット印刷
段ボール箱への梱包後、産業用インクジェットプリンターを使用して、物流情報や生産情報を段ボール箱に直接印字することができます。.
- ロット番号
- 制作日
- ロット番号
- 配送に関する情報
- 倉庫の識別
- 製品の識別
コンテナ単位のコーディングとカートン単位のコーディングは、それぞれ異なる目的を持っています。前者は個々の潤滑油パッケージを識別するためのものであり、後者は倉庫、物流、および流通管理を支援するものです。.
15. 自動ロボットパレタイジング
生産量が多い場合、手作業による段ボールの積み重ね作業を繰り返すと、多大な労力を要する可能性があります。ロボットパレタイジングシステムは、プログラムされた段ボールの配置パターンを自動的に作成し、完成した段ボールをパレットに積み上げます。.
パレタイザーの構成は、以下の要因によって決まります:
- 段ボールの寸法
- カートンの重量
- 1段あたりの段ボール箱数
- 層数
- パレットの寸法
- 必須のパレット配置パターン
- 生産速度
カスタマイズされたロボット用ツールは、実際の段ボール箱や必要なハンドリング方法に応じて選定されます。したがって、パレタイジングシステムは、ロボットの可搬重量のみに基づいて選定するのではなく、実際の梱包構成に合わせて設計する必要があります。.
16. パレットの自動ストレッチラッピング
パレタイズ後、積み付けが完了した荷物は、ストレッチフィルムで自動的に包装することができます。.
- 倉庫作業
- フォークリフトによる運搬
- 読み込み中
- 交通
必要な包装方法は、パレットの高さ、パレットの寸法、積荷の安定性、および輸送要件によって異なります。.
17. パレットの自動梱包
完成したパレットは、自動ストラップ結束システムを通すこともできます。この機械は、指定された方向と数量に従ってストラップを巻きます。.
最終的な構成は、以下の要因によって決まります:
- パレットの寸法
- パレットの高さ
- ストラップの数
- ストラップの方向
- 必要な生産能力
完成したパレットは、その後、下流の倉庫での取り扱いおよび出荷に向けて準備されます。.
エンジンオイル充填生産ラインにおける「2,500本/時」という数値の理解方法
生産ラインの計画において最もよくある間違いの一つは、1時間あたり2,500本の処理能力を持つ充填機があれば、工場全体が自動的に1時間あたり2,500本の完成品を連続して生産できると想定してしまうことです。.
必ずしもそうとは限りません。実際の生産能力は、以下を含む生産ライン全体の影響を受けます:
- 充填機のサイクルタイム
- キャニスターの供給
- コンテナの安定性
- キャップの供給
- キャッピング速度
- ラベル貼付速度
- 点検周期
- 段ボール梱包
- パレタイジング
- 製品の切り替え
- 機械の停止
- 緩衝容量
最も遅い同期工程が、エンジンオイル充填生産ライン全体のボトルネックとなる可能性があります。したがって、生産ライン全体の設計においては、各機械を所定の生産能力に対して評価する必要があります。.
充填機の処理能力とライン全体の処理能力は、必ずしも一致するとは限りません。.
この事例プロジェクトにおいて、提案されている12ヘッド充填機の定格処理能力は、最大2,500本/時間です。最終的な生産ラインの持続生産能力については、包装構成全体が承認された後に確認する必要があります。.
4Lおよび5Lのさまざまなキャニスターの取り扱い
4Lおよび5Lのパッケージの両方に対応するように設計された生産ラインでは、いくつかの工程で調整が必要になる場合があります。.
2つのキャニスター形式の違いによっては、切り替え作業には以下の手順が含まれる場合があります:
- コンベヤガイドの調整
- 充填ノズルの位置
- コンテナの停止位置
- キャッピングヘッドの調整
- キャップフィーダーの調整
- ラベルの位置
- ラベル貼りの手順
- 外観検査レシピ
- 段ボール箱の梱包パターン
- パレタイジングプログラム
2つの容器の寸法が類似している場合、切り替え作業は比較的簡単に行える可能性があります。一方、形状、口径、キャップ、外箱などが大きく異なる場合は、追加の調整や部品の交換が必要になる場合があります。.
したがって、最終的な生産ラインの設計を確定する前に、実際の4Lおよび5Lボトルのサンプルを評価すべきである。.
制御システムおよび産業用コンポーネント
エンジンオイルの包装ライン全体も、1つの統合された自動化システムとして捉えるべきである。.
提案されている路線では、以下のような産業用部品を使用することができます:
- シーメンス製、または同等のPLC
- シーメンス製、または同等のHMIタッチスクリーン
- パナソニックのサーボモーター
- シュナイダー製VFD
- オムロンのセンサー
- SMCの空圧部品
- Airtacの電磁弁
- シュナイダーの電気部品
- SKF/NSK製ベアリング
- Rexnord / Habasit コンベヤ部品
製品と接触する材料は、用途の要件に応じてSS304またはSS316から選択できます。このエンジンオイルの事例では、関連する充填部およびキャニスターと接触する部位にSS304が使用されています。.
顧客の規格や現地のプロジェクト要件は異なる場合があるため、最終的なブランドおよび部品の仕様は、プロジェクトの設計段階で確認する必要があります。.
欧州連合(EU)向けに供給されるプロジェクトについては、機械の最終設計および関連文書を、以下の要件を含む適用される要件に照らして確認する必要があります。 機械に関する規則(EU)2023/1230.
エンジンオイル充填生産ラインの工場レイアウト
適切な機械を選定することは、効率的な潤滑油充填プラントを設計する上での一要素に過ぎません。設備の配置も、生産ラインの性能、作業のしやすさ、および将来的なメンテナンスに影響を及ぼします。.
レイアウトに関する重要な考慮事項には、以下のものがあります:
- 利用可能な工場床面積
- 直線型、L字型、またはU字型のコンベヤ配置
- オペレーターの作業エリア
- 保守用アクセス
- 電気キャビネットの設置位置
- 圧縮空気の供給
- 潤滑油貯蔵タンクの設置場所
- 製品の配管
- 空のカートリッジ積み込みエリア
- 完成パレットの排出エリア
- フォークリフトの通行
- 倉庫への立ち入り
- 機械の安全区域
- 天井の高さ
生産ライン全体を確定する前に、可能な限り工場のレイアウト図をご提出いただくことをお勧めします。これにより、お客様の実際の生産スペースに合わせて、コンベヤーの経路や機械の配置を検討することが可能になります。.
エンジンオイル充填生産ラインの設計に必要な情報
専門的な見積もりは、「5Lのオイル充填機が必要です」という一言だけで始めるべきではありません。包括的なエンジニアリングを行うためには、さらに多くの情報が役立ちます。.
| お客様情報 | その重要性 |
| 製品名 | アプリケーションを確立する |
| 製品の密度 | 重量および充填量の計算に対応しています |
| 製品の粘度 | ポンプ、配管、バルブ、ノズルの設計に影響を与える |
| 充填温度 | 潤滑油の粘度に影響を与える可能性がある |
| キャニスターの容量 | 充填範囲を決定します |
| キャニスターの寸法 | ガイドおよび機械の設定に必須 |
| ボトルサンプル | 実地試験におすすめ |
| 首の直径 | 充填ノズルの設計における重要点 |
| キャップのサンプルまたは図面 | キャップの供給およびキャッピングに必要 |
| ラベルの寸法 | ラベリングマシンの設定に必須 |
| ラベルの位置 | アプリケーターの設定を決定します |
| 段ボールの寸法 | 段ボール梱包に必要なもの |
| 1カートンあたりの本数 | カートンの梱包パターンを決定する |
| パレットの寸法 | パレタイジングに必須 |
| 1段あたりの段ボール箱数 | ロボットのプログラミングに必要なもの |
| 目標ボトル数/時間 | 回線の容量を決定する |
| 工場のレイアウト | コンベアの配置を決定する |
| 電力供給 | マシンの設定に必須 |
| 圧縮空気の供給 | 空圧機器に必須 |
| 製品供給タンクの詳細 | ポンプおよび配管の設計に必要 |
| 検査要件 | 視覚システムおよびチェックウェイヤー設定に必須 |
この情報を提供することで、エンジニアは実際の生産プロセスに合わせてシステム全体を設計できるようになります。.
エンジンオイル充填生産ラインを選定する際のよくある間違い
1. ボトルの容量だけで充填機を選ぶこと
2つの製品はどちらも5Lボトルを使用できますが、粘度、流動特性、生産要件が異なるため、充填設備は大きく異なります。.
2. 製品の粘度を無視すること
粘度は、充填速度、ノズルの選定、バルブのサイズ、ポンプの仕様、および配管に影響を与えます。.
3. 下流の機械を確認せずに充填速度を指定する
キャッピング、ラベリング、またはカートン梱包の工程がボトルネックとなってしまうと、高速充填機はその生産能力を十分に発揮することができません。.
4. 実際のキャップのサンプルがない場合のキャッピングマシンの選定
キャップの寸法、材質、ネジ部の形状、およびボトルの首部は、いずれもキャッピング機の設計に影響を与えます。.
5. パッケージを確定する前にラベラーを選ぶ
ラベリングシステムを確定する前に、コンテナの形状とラベルのサイズを確認しておく必要があります。.
6. バッファおよび蓄積要件を無視すること
上流または下流での短時間の障害は、蓄積戦略が講じられていない場合、回線全体を停止させる可能性があります。.
7. パレタイジングを独立したプロジェクトとして扱う
パレタイジング能力は、包装ライン全体の段ボール箱の生産量に基づいて算出する必要があります。.
8. 機械の公称速度が実際の生産量に等しいと仮定する場合
生産の持続性は、単一の機械の仕様ではなく、システム全体にかかっている。.
9. 検査基準の定義を怠ること
外観検査と自動不良品排除は、稼働開始前に合格基準と不合格基準を明確に定義しておいた場合に、最も効果を発揮します。.
エンジンオイル充填生産ラインにおいて、12ヘッドフィラーはどのような場合に適しているのでしょうか?
必要な生産能力が十分に高く、充填ステーションの数を減らすと充填サイクルが長くなりすぎるような場合には、12ヘッドの充填機が適している場合があります。.
しかし、必要なボトル/時間の数値だけでは、適切な充填ヘッドの台数を選択することはできません。.
重要な要素としては、次のようなものがあります:
- 充填量
- 潤滑油の粘度
- 製品の流量
- ノズルの流量
- 充填目標
- 充填制御の要件
- コンテナのインデックス作成時間
- 総生産能力
したがって、本記事で説明した12ヘッド構成は、あくまでプロジェクトの構成例であり、すべての4Lまたは5L潤滑油生産ラインに普遍的に適用される要件というわけではありません。.
なぜ全ライン統合が重要なのか
エンジンオイルの充填生産ライン一式は、充填、キャップ締め、検査、段ボール梱包、パレット搬送の各工程が、所定の生産量に合わせてバランスよく構成された、一体となった生産システムとして設計されるべきである。.
エンジニアリングチームは、次のような点を評価すべきです:
- 各下流のマシンは、上流からの出力を処理できるでしょうか?
- 蓄積はどこに設けるべきでしょうか?
- 1台の機械が一時的に停止した場合はどうなりますか?
- どのような欠陥があれば不合格とするべきか?
- どのような故障が発生した場合、ラインを停止させるべきでしょうか?
- 異なるキャニスターはどのように交換するのでしょうか?
- オペレーターはどのように機械にアクセスするのでしょうか?
- 十分なメンテナンススペースは確保されていますか?
- パレタイジングセクションは、カートンの生産量に対応できますか?
- 製品の供給システムは、必要な充填速度を維持できるでしょうか?
こうした質問は、単に個々の機械の定格速度を比較することよりも、多くの場合、より重要な意味を持ちます。.
エンジンオイルの充填から潤滑油のパッケージング一式まで
上海GLZON設備有限公司. 産業用計量・充填・包装機器を専門としています。.
当社の機器ラインナップには、以下の分野向けのソリューションが含まれています:
- エンジンオイルの補充
- 潤滑剤の充填
- ボトルおよびキャニスターへの充填
- バケツへの充填
- ドラムの充填
- IBCへの充填
- 自動キャップ締め
- 表示
- チェックウェイイング
- 検査
- 段ボール包装
- パレタイジング
- 産業用計量システム
潤滑剤プロジェクト全体において、当社の目標は、生産プロセス全体を評価することです:
関連する液体充填装置については、当社の 自動充填機のソリューション.
空容器 → 検査 → 充填 → 重量確認 → キャップ締め → コーディング → ラベル貼付 → 視覚検査 → 段ボール箱への梱包 → 段ボール箱の検査 → パレタイジング → パレットの最終梱包
充填機は、単独の装置として扱うべきではありません。.
よくある質問
エンジンオイル充填生産ラインでは、どのようなサイズの容器に対応できますか?
この生産ラインの例は、4Lおよび5Lのプラスチック製エンジンオイル容器を基準に設計されています。その他の容器サイズについては、お客様の包装要件に応じて検討が可能です。.
容量はどれくらいですか?
提案されている12ヘッド式正味重量充填機の充填能力は、最大で1時間あたり2,500本です。実際のライン全体の生産量は、上流および下流のすべての設備の性能と構成によって異なります。.
どのような充填方法が採用されていますか?
提案されたシステムでは、高速充填段階と低速充填段階を組み合わせた正味重量充填方式を採用している。.
不適切な入力が自動的に拒否されることはありますか?
はい。このラインには、各容器をプログラムされた重量制限値と比較し、規格外品を排除する、充填済みキャニスター用チェックウェイヤーが組み込まれています。.
このシステムは、充填前に空のボトルを検査できますか?
はい。自動リークテスターは、充填前に空の容器を検査し、欠陥のある容器を排除します。.
このラインでは、キャップの取り付けと締め付けは自動的に行われますか?
はい。提案されているシステムには、キャップの自動供給、選別、配置、キャッピングに加え、キャップの有無を監視する機能が含まれています。.
このシステムは、ラベルや印刷された情報を検査できますか?
はい。提案されているビジョンシステムは、あらかじめ定義された検査基準に従って、印刷された情報、コード、包装の外観、およびラベルの品質を検査することができます。.
その生産ラインには、段ボール箱への梱包工程が含まれていますか?
はい。提案されているライン全体には、自動カートン梱包およびカートン重量検査が含まれています。.
このシステムにはパレタイジング機能は含まれていますか?
はい。ライン末端の工程には、ロボットによるパレタイジング、パレットのストレッチラッピング、およびパレットのストラップ掛けが含まれます。.
このラインでは、さまざまな潤滑剤製品に対応できますか?
生産ラインは、実際の潤滑剤の特性に応じて構成することができます。最終的な設備構成を確定する前に、製品の粘度、密度、温度、材料との適合性、および洗浄要件を評価する必要があります。.
エンジンオイル充填ラインの計画をお考えですか?
新しいエンジンオイル充填ラインの開発、潤滑油生産の拡大、あるいは手動の包装設備を自動化システムに置き換える場合は、当社のエンジニアリングチームに以下の情報をお送りください:
- 製品仕様
- 製品の粘度と密度
- 充填温度
- キャニスターの図面またはサンプル
- キャップの図面またはサンプル
- ラベルの寸法
- 段ボールの寸法
- 1カートンあたりの本数
- 1時間あたりの必要ボトル数
- パレットの寸法と配置パターン
- 工場のレイアウト
- 利用可能な電力および圧縮空気の供給
上海GLZON設備有限公司は、空容器の搬送や充填から品質検査、段ボール梱包、パレット搬送に至るまでの全工程を評価し、実際の生産要件に基づいて設備構成を提案することができます。.